小零件和局部區(qū)域怎么測光澤?測量光斑大小為什么比儀器尺寸更重要
怎么測量小零件(如小五金、注塑件邊角等)和局部區(qū)域的光澤度?最主要的難點(diǎn)在于材料的測試位置小于常見光澤度儀的測試口徑,從而導(dǎo)致了儀器漏光或者無法完全貼合材料。要想準(zhǔn)確測量出光澤度,就需要使用林上小孔徑的光澤度儀。儀器怎么測量小工件的光澤度呢?為什么說測量光斑比儀器尺寸更重要呢?
儀器/測量角度選擇

常見光澤度儀的測試口徑一般為20mm*10mm或者更大,而對于小工件就必須要使用小孔徑的光澤度儀來測量,最后,可以選擇大多數(shù)小工件最通用的60°測量角度的儀器,若工件表面是高光澤就選用20°測量角度;若表面是低光澤則選用85°測量角度。
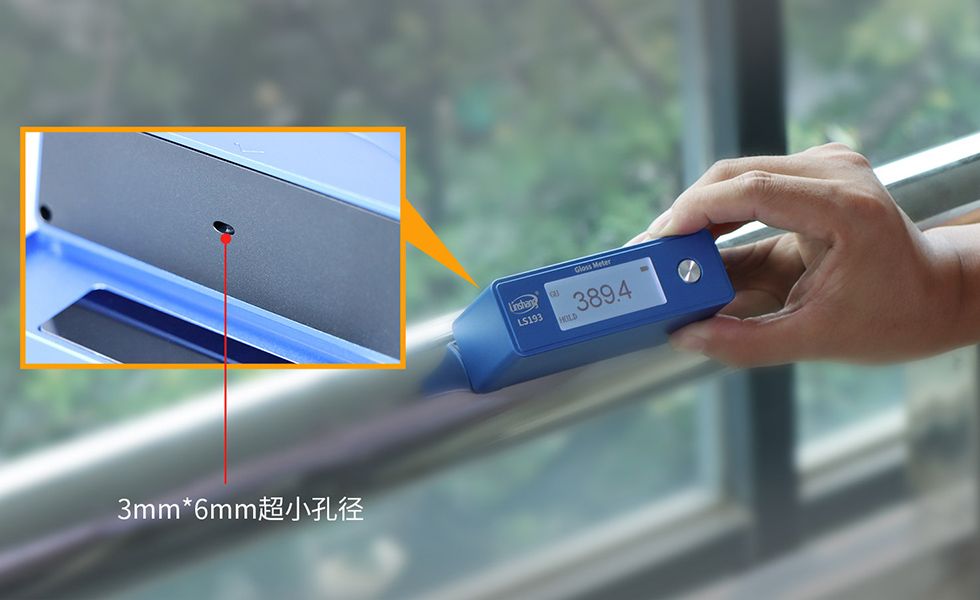
林上的LS193是專為曲面或小物件光澤度測量,而研發(fā)的小孔徑光澤度儀。采用60°通用型角度,測量量程可達(dá)1000GU,對于各種低、中、高光澤的材料都可以測試。并且儀器測量精準(zhǔn),可過計(jì)量檢測,符合了國家一級工作機(jī)的標(biāo)準(zhǔn)。
小工件光澤度測量方法
1.材料表面清潔:確保小工件表面沒有油污、指紋、灰塵等殘留物,避免因?yàn)殡s質(zhì)影響了小面積鏡面反射率;
2.儀器開機(jī)及校準(zhǔn):光澤度儀按鍵開機(jī),會直接進(jìn)入校準(zhǔn)界面,確保將儀器放置在配備的專用校準(zhǔn)底座上,若底座有臟污,可以用無塵布擦拭干凈,然后短按電源鍵進(jìn)行校準(zhǔn),成功后就直接進(jìn)入測量界面;
3.直接測量:測試平面工件,要確保工件表面與儀器底部的孔徑完全水平貼合,避免傾斜或縫隙使外面光線漏入導(dǎo)致讀數(shù)偏差;測試曲面工件,可將光澤度儀的測量孔沿被測曲面的方向覆蓋,直到完全遮住測試孔進(jìn)行測量;
4.聯(lián)機(jī)測量:若要對小工件進(jìn)行批量快速檢測,可以將儀器連接PC軟件進(jìn)行聯(lián)機(jī)測量;通過Type-C線可以連接儀器和電腦;PC軟件上可以將模式設(shè)置為QC模式,并設(shè)置好判定是否合格的上下限值;測試時可以將儀器翻轉(zhuǎn)過來,直接將工件貼緊測試孔;點(diǎn)擊軟件上的測量按鈕,即可將測試的數(shù)據(jù)同步在軟件上,并判定是否合格,方便實(shí)現(xiàn)快速檢測。
5.檢測報(bào)告:測量完成的光澤度數(shù)據(jù),可以導(dǎo)出成Excel表格,清晰進(jìn)行數(shù)據(jù)管理。
為什么測量光斑大小比儀器尺寸重要?
光澤度儀的測量光斑大小,其實(shí)就是照射到工件表面的光束實(shí)際面積,這比儀器的外形尺寸更重要。儀器整體外觀尺寸的大小,只會影響握持儀器的手感以及放置的便利性,不能代表其內(nèi)部光學(xué)投射出的光束區(qū)域。所以想要準(zhǔn)確測量小工件的光澤度,儀器的光斑設(shè)計(jì)就不能過大,也要避免儀器外觀笨重影響測量。
林上LS193光澤度儀的測量光斑僅為1.5mm*3mm,能精確聚焦在平整局部區(qū)域或者狹小位置上,能夠很好避免周圍環(huán)境或者邊緣不平整區(qū)域的干擾。最小工件的尺寸大于3mm*6mm儀器都能進(jìn)行測量。
- 光澤度儀用于測量油漆表面的光澤度 2012-01-04
- 光澤度儀單位和光澤度儀測試原理 2012-08-30
- 隔熱膜知識知多少 2012-06-25
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產(chǎn)品LS126紫外線照度計(jì) 2012-08-02