注塑件光澤不一致怎么檢測?材料、模具紋理和工藝參數的影響
工業生產中,光澤度是檢驗注塑件外觀品質的重要指標之一,若注塑件的光澤度不一致,就容易導致注塑件外觀品質下降,產生暗斑、陰陽面等,影響產品的整體質感以及檔次;在質檢環節,發現外觀有缺陷產品就會被判為不合格品,增加了生產與返工的成本;還有批次之間或同一產品不同部位之間的質感差異,也直接影響著品牌形象和客戶信任度。影響注塑件光澤度的因素有哪些呢?光澤不一致怎么用光澤度儀進行檢測?
影響注塑件光澤度的因素
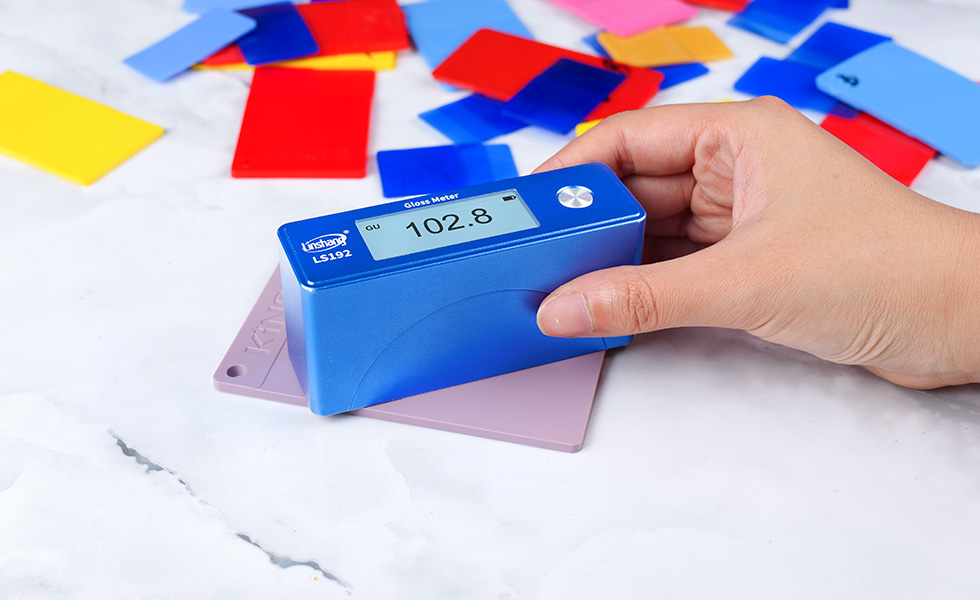
注塑件生產中,引起光澤度不一致的主要因素有原材料、注塑模具、工藝等方面:
原材料因素:原料添加過多再生料、不同批次樹脂、水分太高,或者熔體流動速率不均勻,導致效果有差異。模具因素:若模具型腔表面加工不良,有銹跡、劃痕、微孔、磨損或排氣不良,導致了塑料熔體在貼合模具表面時復制的效果不一致。工藝因素:注射速度過快或過慢、保壓的壓力不足、模具溫度或料溫在成型時發生波動,造成冷卻結晶速度或取向不一致。產品設計:制品壁厚劇烈變化,導致熔體流動不規則,冷卻和收縮不同步,造成表面光澤度差異。
注塑件光澤度檢測
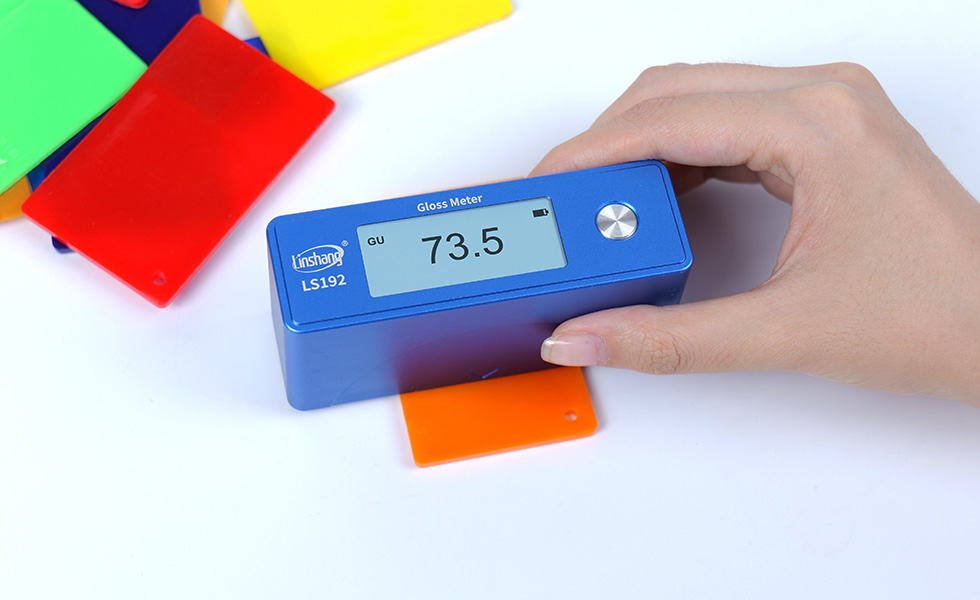
注塑件的光澤度檢測,行業內一般采用目視評定法和儀器檢測法(光澤度儀)相結合的方式。但目視評定法容易受光線和觀察角度等因素的影響。因此,想要準確測量光澤度就可以使用儀器來測試。
1.儀器檢測法:
使用光澤度儀進行測量是比較客觀而且標準的方法。通常選用60°通用測量角度的儀器進行測試,高光澤注塑件可以用20°,啞光低光澤注塑件可以用85°。
①準備好需要檢測的注塑件,測量表面要干凈無臟污;
②LS192光澤度儀開機后,揭開底座,將儀器貼合在注塑工件表面進行測量,儀器屏幕上立即顯示測試數據,無需按鍵操作;
③可以在同一個注塑件上取不同位置進行多點測試,保證數據的準確性;
④將各點的光澤度數值進行記錄,最后計算同一個工件不同區域或者不同批次工件之間的光澤度,對比差值判斷是否超出公差范圍。
2. 目視評定法
在D65光源的標準光源箱或者均勻自然光下進行人工比對。評定時把合格的標準樣品和光澤不一致的塑料件并排放置,然后從不同的視線角度、光線反射的方向轉動注塑件,觀察表面有沒有啞光不均、亮斑、局部發花或者陰陽面等。
對注塑件進行光澤度檢測主要用于評估和保證產品外觀品質,是外觀質量控制的一環。相比于目視評定,使用光澤度儀進行測試,記錄數據,可以有效避免人為判斷的誤差,實現標準化的質量控制。林上的LS192光澤度儀,具有即放即測、操作簡單、QC是否合格判定等特點,測量精度高,能夠滿足一級工作機的要求,適用于注塑生產現場快速抽檢與批次一致性評估。企業可以通過建立規范的光澤度檢測流程,結合材料選擇、模具維護及工藝參數優化,從源頭減少光澤不一致的問題,提升產品的一致性和合格率,從而降低返工的成本,提升品牌競爭力。
- 光澤度儀用于測量油漆表面的光澤度 2012-01-04
- 光澤度儀單位和光澤度儀測試原理 2012-08-30
- 隔熱膜知識知多少 2012-06-25
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產品LS126紫外線照度計 2012-08-02