塑料超聲波測厚儀檢測方法:從聲速校正到異常數(shù)據(jù)復(fù)測
塑料超聲波測厚儀能夠從工件單側(cè)完成厚度測量,但真正決定數(shù)據(jù)能否用于質(zhì)量管理的,并不是儀器能否顯示數(shù)值,而是聲速設(shè)置、測點位置、耦合狀態(tài)和樣品結(jié)構(gòu)是否符合測量條件。塑料管材、注塑外殼、汽車內(nèi)飾件和吹塑容器的材質(zhì)與結(jié)構(gòu)差異較大,使用同一套參數(shù)直接測量,往往會出現(xiàn)整批偏差、讀數(shù)跳動或局部無回波。
一套可靠的方法應(yīng)先回答四個問題:待測材料是什么,厚度參考值從哪里取得,測量面與背面是否能形成穩(wěn)定反射,以及結(jié)果將用于過程篩查還是正式符合性判定。只有把這些條件記錄清楚,測厚數(shù)據(jù)才具有復(fù)測價值。
第一步:識別塑料的材質(zhì)和工藝狀態(tài)
現(xiàn)場常見塑料包括PE、PP、PVC、ABS、PA、PC、PMMA以及玻纖增強(qiáng)或礦物填充改性材料。材料名稱只是初步信息,聲速還可能受到填料比例、增塑劑、結(jié)晶狀態(tài)、發(fā)泡結(jié)構(gòu)、溫度和成型取向影響。因此,“內(nèi)置有某種塑料聲速”并不意味著該聲速可直接用于所有同名材料。
質(zhì)檢人員應(yīng)至少記錄材料牌號、供應(yīng)商、配方或改性類型、生產(chǎn)批次、成型方法和檢測溫度。原料更換、玻纖比例調(diào)整、再生料比例變化或工藝窗口明顯改變后,都應(yīng)重新驗證聲速。
第二步:用同材質(zhì)已知厚度樣品校正聲速
較穩(wěn)妥的聲速校正方法,是在代表樣上找到可以使用千分尺、卡尺或壁厚規(guī)測量的位置,取得可追溯的已知厚度,再將這一數(shù)值輸入儀器反算聲速。代表樣應(yīng)盡量與待測件保持同材質(zhì)、同配方、同工藝狀態(tài)和相近厚度。
林上LS213支持按材料設(shè)置、按已知厚度反算聲速以及手動輸入聲速。對于企業(yè)長期生產(chǎn)的固定產(chǎn)品,可以建立內(nèi)部聲速臺賬,但臺賬不能只寫“PP”或“ABS”,更合適的記錄方式是“產(chǎn)品編號、材料牌號、供應(yīng)商、批次、參考樣編號、參考厚度、聲速、校正日期和操作人員”。
塑料代表樣聲速校正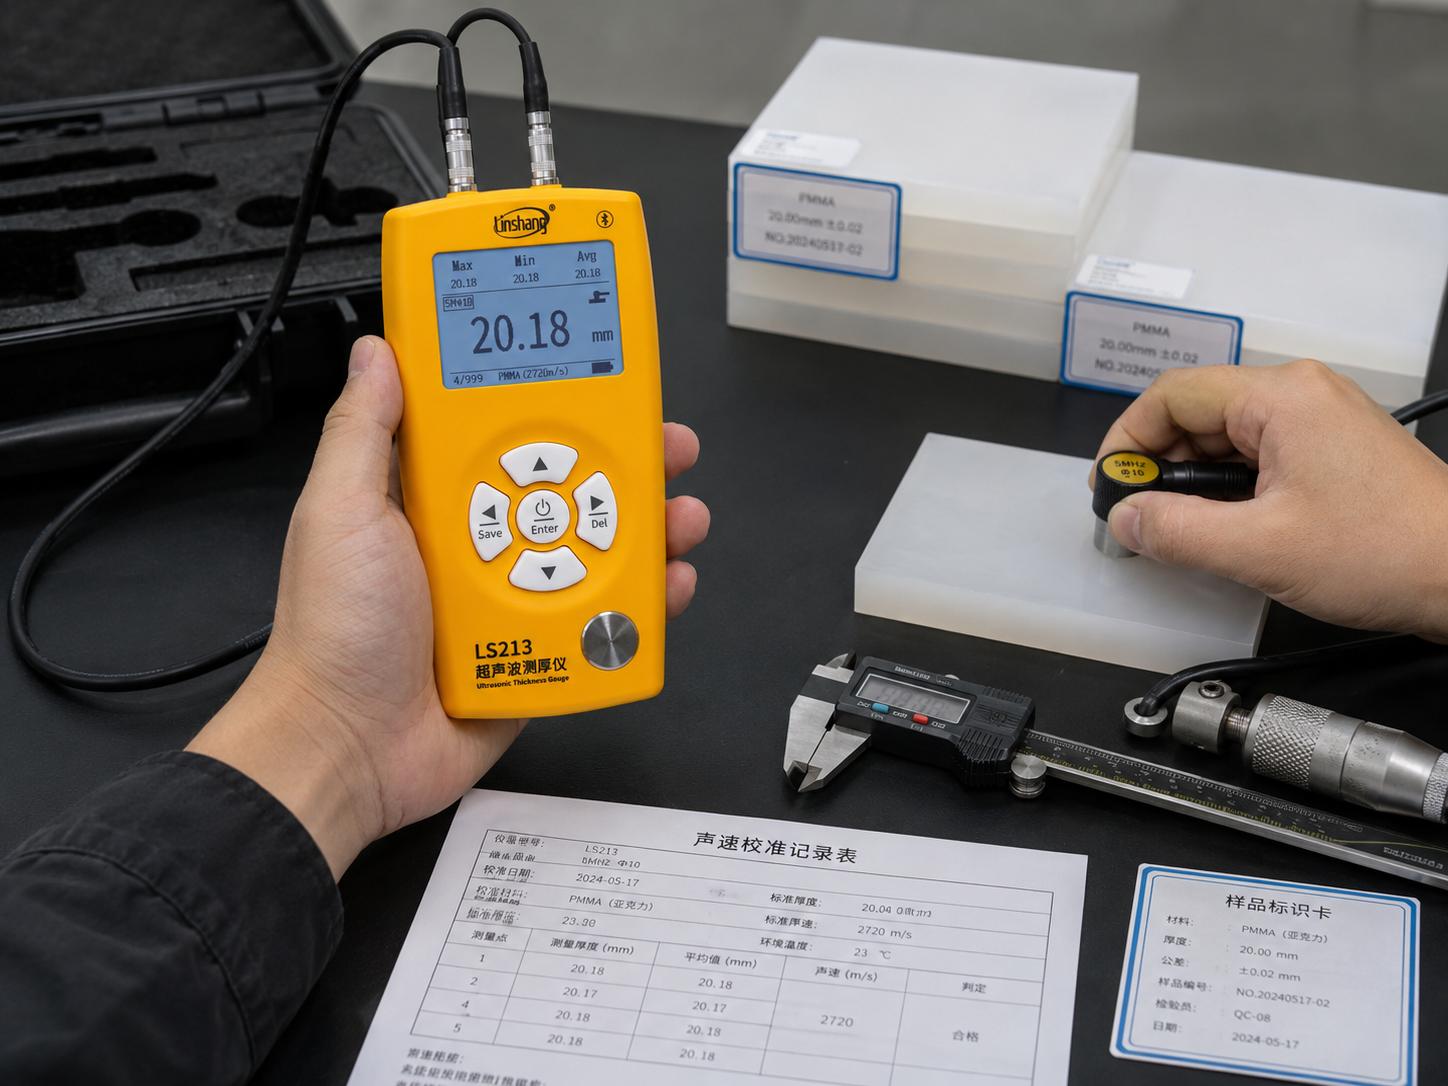
第三步:判斷工件結(jié)構(gòu)是否適合超聲測厚
| 結(jié)構(gòu)狀態(tài) | 可測性判斷 | 注意事項 |
|---|---|---|
| 平整實壁板材 | 通常較適合 | 避開邊緣,保證測量面和背面近似平行 |
| 規(guī)則圓管 | 可進(jìn)行單側(cè)測量 | 關(guān)注曲率、探頭方向和圓周測點分布 |
| 注塑殼體 | 視局部結(jié)構(gòu)而定 | 避開筋位交界、斜面、臺階和空腔邊緣 |
| 吹塑包裝容器 | 適合做局部趨勢檢查 | 肩部和底部曲率較大,應(yīng)先驗證重復(fù)性 |
| 發(fā)泡或多孔塑料 | 可能不適合數(shù)字式直接測厚 | 內(nèi)部孔隙會造成散射和回波衰減 |
| 多層復(fù)合結(jié)構(gòu) | 不能默認(rèn)得到總厚度或單層厚度 | 不同界面可能產(chǎn)生多重反射,需要專門驗證 |
超聲脈沖需要穿過材料后從背面返回。如果背面傾斜、存在明顯筋位、內(nèi)部空腔或分層界面,儀器可能接收到錯誤回波,或者無法形成穩(wěn)定讀數(shù)。出現(xiàn)無回波時,不應(yīng)立刻判斷為儀器故障,應(yīng)先檢查測點結(jié)構(gòu)。
第四步:進(jìn)行參考校正和表面處理
開機(jī)后應(yīng)按說明進(jìn)行參考校正,檢查標(biāo)準(zhǔn)塊、探頭連接和耦合狀態(tài)。長期未使用、環(huán)境變化明顯、探頭更換或連續(xù)測量較長時間后,可再次進(jìn)行參考檢查。參考校正解決的是儀器和探頭狀態(tài)問題,材料聲速校正解決的是待測材料問題,兩者不能相互替代。
測量面應(yīng)清除灰塵、脫模劑、松散涂層和明顯顆粒。耦合劑用量要能夠排除探頭與塑料表面之間的空氣,但不宜厚薄變化過大。探頭應(yīng)垂直接觸測量面并保持穩(wěn)定,不能一邊滑動一邊記錄。
第五步:建立可復(fù)現(xiàn)的測點圖
塑料管材可按圓周等分點和軸向位置編號;板材可使用網(wǎng)格布點;注塑件應(yīng)結(jié)合澆口、熔接線、加強(qiáng)筋、裝配孔和轉(zhuǎn)角確定重點區(qū)域;包裝容器可按口部、肩部、側(cè)壁、底角和底部分組。每次檢測應(yīng)盡量回到相同位置,避免不同人員憑經(jīng)驗隨意取點。
對于一個關(guān)鍵測點,建議重新耦合后重復(fù)讀取,而不是連續(xù)按住探頭只記錄屏幕刷新值。重新耦合更容易暴露探頭姿態(tài)和表面狀態(tài)對結(jié)果的影響。
注塑殼體多測點厚度檢測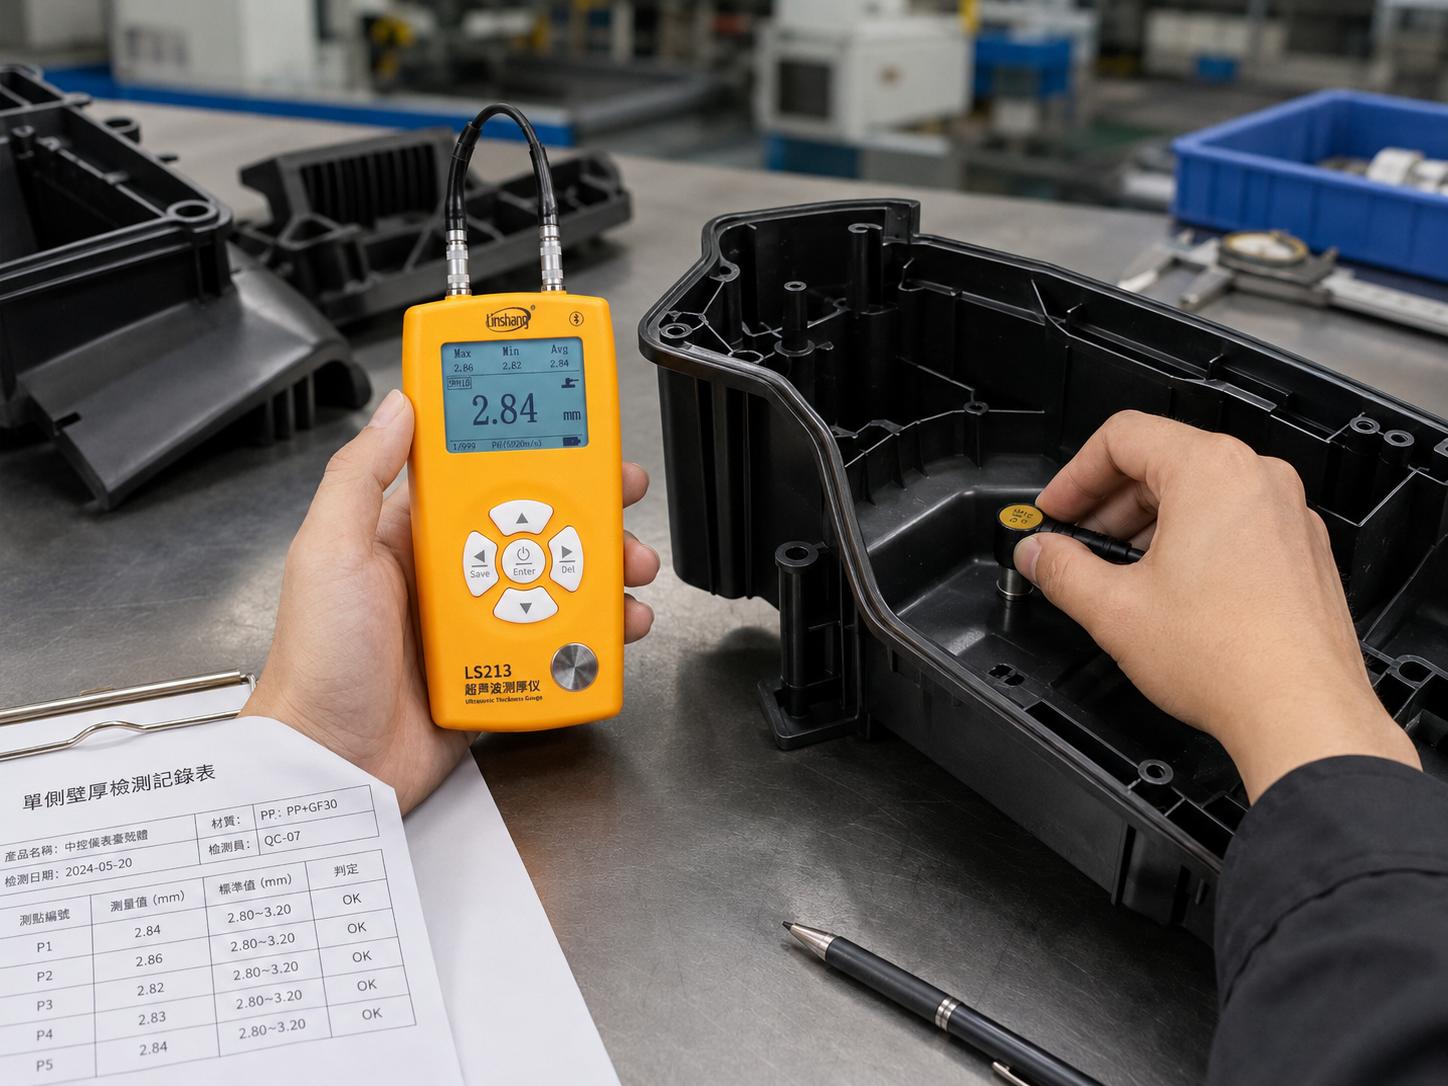
第六步:識別五類異常數(shù)據(jù)
整批數(shù)據(jù)系統(tǒng)性偏高或偏低
優(yōu)先檢查材料聲速是否沿用了其他配方或其他批次。若聲速設(shè)置錯誤,所有測點可能按相似比例偏離真實值。
同一點讀數(shù)持續(xù)跳動
檢查耦合劑、探頭壓力、曲面接觸面積、表面紋理和背面結(jié)構(gòu)。也可輕微改變探頭方向,觀察穩(wěn)定性是否改善。
局部讀數(shù)明顯低于周邊
先重新耦合復(fù)測,再在異常點周圍增加測點。如果低值能夠重復(fù)出現(xiàn),可使用機(jī)械量具、切片或影像方法進(jìn)一步驗證,不宜直接憑一次讀數(shù)判廢。
儀器偶爾顯示數(shù)值,偶爾無回波
這通常與回波質(zhì)量處于臨界狀態(tài)有關(guān),可能來自材料聲衰減、曲率、表面粗糙、內(nèi)部氣泡或背面傾斜。應(yīng)先開展可測性評估,而不是只調(diào)高增益追求顯示。
不同操作人員測量差異大
檢查是否統(tǒng)一了聲速、測點、探頭方向、耦合劑、重復(fù)次數(shù)和取值規(guī)則。沒有標(biāo)準(zhǔn)化作業(yè)文件時,即使同一臺儀器也難以形成可比數(shù)據(jù)。
QC模式與統(tǒng)計模式的正確用法
LS213的QC模式可依據(jù)設(shè)定的上下限進(jìn)行提示,適合首件確認(rèn)和過程巡檢。上下限應(yīng)來自圖紙、產(chǎn)品標(biāo)準(zhǔn)或經(jīng)批準(zhǔn)的企業(yè)內(nèi)控文件,不能由操作人員臨時決定。PASS和NG反映的是當(dāng)前讀數(shù)與設(shè)定限值的關(guān)系,并不包含外觀、力學(xué)性能、耐壓或其他質(zhì)量項目。
統(tǒng)計模式可查看最大值、最小值和平均值。對塑料制品而言,最大值與最小值的差異往往比單獨平均值更有工藝意義。例如,平均厚度正常并不能排除某個轉(zhuǎn)角或肩部出現(xiàn)局部減薄。記錄時應(yīng)保留原始測點,而不是只抄寫平均值。
數(shù)據(jù)怎樣進(jìn)入復(fù)測和留檔流程
林上LS213可在主機(jī)中保存999筆記錄,并可通過APP或PC軟件進(jìn)行數(shù)據(jù)管理。建議按產(chǎn)品批次、模穴、機(jī)臺或生產(chǎn)線建立數(shù)據(jù)組,字段至少包含材料、聲速、探頭、測點、原始值、復(fù)測值、判定依據(jù)和人員。導(dǎo)出文件應(yīng)與測點圖、首檢記錄或巡檢記錄一起保存。
企業(yè)還應(yīng)規(guī)定異常復(fù)測規(guī)則,例如:超限數(shù)據(jù)重新耦合測量兩次;重復(fù)異常后由另一名人員復(fù)核;仍有爭議時采用機(jī)械量具或切片方法確認(rèn)。儀器應(yīng)按企業(yè)計量制度進(jìn)行周期校準(zhǔn)和期間核查,參考樣也應(yīng)編號、保存并防止尺寸變化。
檢測方法的適用邊界
塑料超聲波測厚儀適合承擔(dān)單側(cè)快速檢測、過程趨勢監(jiān)控和不便破壞樣件時的局部復(fù)核,但不自動替代塑料產(chǎn)品標(biāo)準(zhǔn)中規(guī)定的尺寸測量方法。塑料管道、汽車零部件和包裝容器可能分別執(zhí)行不同產(chǎn)品規(guī)范,正式合格判定前應(yīng)核對現(xiàn)行版本、抽樣數(shù)量、試樣狀態(tài)和允許使用的方法。
林上LS213的量程、QC、統(tǒng)計和數(shù)據(jù)導(dǎo)出功能可以幫助企業(yè)建立更完整的現(xiàn)場流程,但獲得可靠結(jié)果的前提仍是正確聲速、穩(wěn)定回波、固定測點、有效復(fù)測和量值溯源。把這些條件寫入作業(yè)指導(dǎo)書,比只培訓(xùn)操作人員“按下測量鍵”更有價值。
- 林上LS223漆膜儀功能及性能介紹 2019-01-21
- 玻璃貼膜都有哪些種類 2017-05-18
- 透過率測試儀廠家教你如何選擇透過率測試儀 2016-05-05
- 關(guān)于UV LED 專用uv能量計的疑問 2014-12-30
- 多通道紫外輻照計在不同行業(yè)的應(yīng)用 2016-09-14
- 紅外透過塑料材料特性 2011-10-15