微小區域超聲波測厚儀如何測量窄槽、邊緣和精密零件
微小區域超聲波測厚儀用于窄槽、零件窄邊、臺階附近和小型曲面時,測量難點集中在探頭能否完整落位。普通平面測厚只要清理表面并正確設置聲速,通常比較容易獲得穩定讀數;受限區域則需要同時處理空間干涉、邊緣效應、倒角影響和探頭傾斜問題。
精密零件的厚度要求往往與加工余量、結構強度、裝配間隙和批次一致性有關。有些零件外形很小,但檢測位置并不規則,例如槽底只有一條窄平面,殼體邊緣緊鄰圓角,或薄壁套筒只能從外圓一側接觸。此時,一個能夠顯示數字的測點并不一定是有效測點。
窄槽和邊緣測量首先要判斷有效檢測面
探頭落入窄槽時,外殼可能先碰到槽壁,使晶片區域無法垂直接觸槽底。檢測人員從手感上會覺得探頭已經放穩,但聲束實際處于傾斜狀態,容易出現回波減弱或錯誤厚度。測量前應核對槽寬、槽深、探頭外形尺寸和有效測量區域,必要時用側視方式確認探頭沒有被結構頂起。
零件邊緣附近常有倒角、圓角、毛刺或加工刀紋。若有效聲束跨過邊緣,部分聲波會離開工件,底面回波強度下降。倒角還會改變聲路,使儀器在不同位置顯示不同結果。因此,檢測點應盡量避開倒角過渡區;無法避開時,應把測量結果標記為局部參考值,并通過其他位置或方法驗證。
對于凸曲面和小直徑外圓,探頭接觸區域會小于平面狀態。測量人員應將微徑探頭穩定放在曲面頂部,并按照探頭結構控制方向。輕微旋轉探頭后,如果讀數變化較大,說明該位置的接觸或聲路仍不穩定,不宜直接記錄單次結果。
精密零件測厚前需要確認哪些條件
| 確認項目 | 現場需要核對的內容 | 可能造成的影響 |
|---|---|---|
| 材料 | 牌號、熱處理狀態、是否為復合結構 | 聲速設置錯誤,厚度產生系統性偏差 |
| 結構 | 槽寬、邊緣寬度、曲率、背面形狀 | 探頭無法完整落位或底面回波異常 |
| 表面 | 粗糙度、油污、氧化層、毛刺、涂層 | 耦合不穩定,重復性降低 |
| 厚度范圍 | 最薄位置、最厚位置和局部加工余量 | 超出探頭穩定范圍,出現無讀數或錯誤回波 |
| 質量要求 | 圖樣公差、抽樣規則、復測和判定權限 | 把現場篩查值誤作最終尺寸判定 |
超聲測厚依賴聲波在材料中的傳播時間。若工件背面與測量面不平行,儀器得到的是聲束路徑對應的時間信息,不一定等同于設計圖樣上的垂直幾何厚度。例如槽底背面存在斜面、圓弧或加強筋時,回波可能偏離探頭,數字式儀器難以獲得穩定結果。
內部孔道、夾層、粘接面和局部缺陷也可能形成反射界面。儀器若把中間界面識別為底面,就會顯示偏小的厚度。精密零件結構復雜時,檢測前應結合圖樣確認背面形狀,不能只根據外表面位置推測內部聲路。
窄小位置超聲測厚的標準操作步驟
第一步:建立已知厚度基準
選擇與待測零件材質、熱處理狀態和聲學特性接近的已知厚度樣件。樣件厚度應覆蓋實際工件的主要厚度段。使用機械尺寸方法確認基準厚度后,再通過儀器反測或調整聲速,使顯示結果與基準值一致。基準樣件不宜只在項目開始時使用,連續檢測過程中也應定期復核。
第二步:確定可重復的測點位置
窄槽可以用距槽端的距離標記測點,零件邊緣可用孔位、臺階或基準面作為坐標。對批量零件,建議制作簡單定位圖或檢具,使不同人員能夠把探頭放在相近位置。沒有位置基準的測量,即使每次讀數都很穩定,也難以判斷批次差異來自工件還是測點變化。
第三步:處理表面而不改變零件厚度
去除油膜、松散氧化物和明顯毛刺時,應避免過度研磨。精密零件的檢測面本身可能屬于尺寸控制區域,打磨會改變實際厚度。表面只需達到探頭能夠平穩接觸、耦合劑能夠形成連續薄層的狀態。
第四步:少量、均勻施加耦合劑
窄槽內耦合劑過多時,探頭可能產生滑動,操作人員也難以判斷是否接觸到底部。建議先在目標位置施加少量耦合劑,再垂直放置微徑探頭。若讀數不穩定,應檢查落位和表面狀態,而不是持續增加耦合劑。
第五步:重復測量并改變探頭方向
同一位置應進行多次測量,觀察讀數是否能夠重復。局部曲面上還可以在規定范圍內輕微改變探頭方向。若讀數始終集中在較小區間,可記錄穩定值;若數值隨方向明顯變化,應查找曲率、邊緣、背面結構或耦合問題。
微徑探頭測量精密零件窄槽底部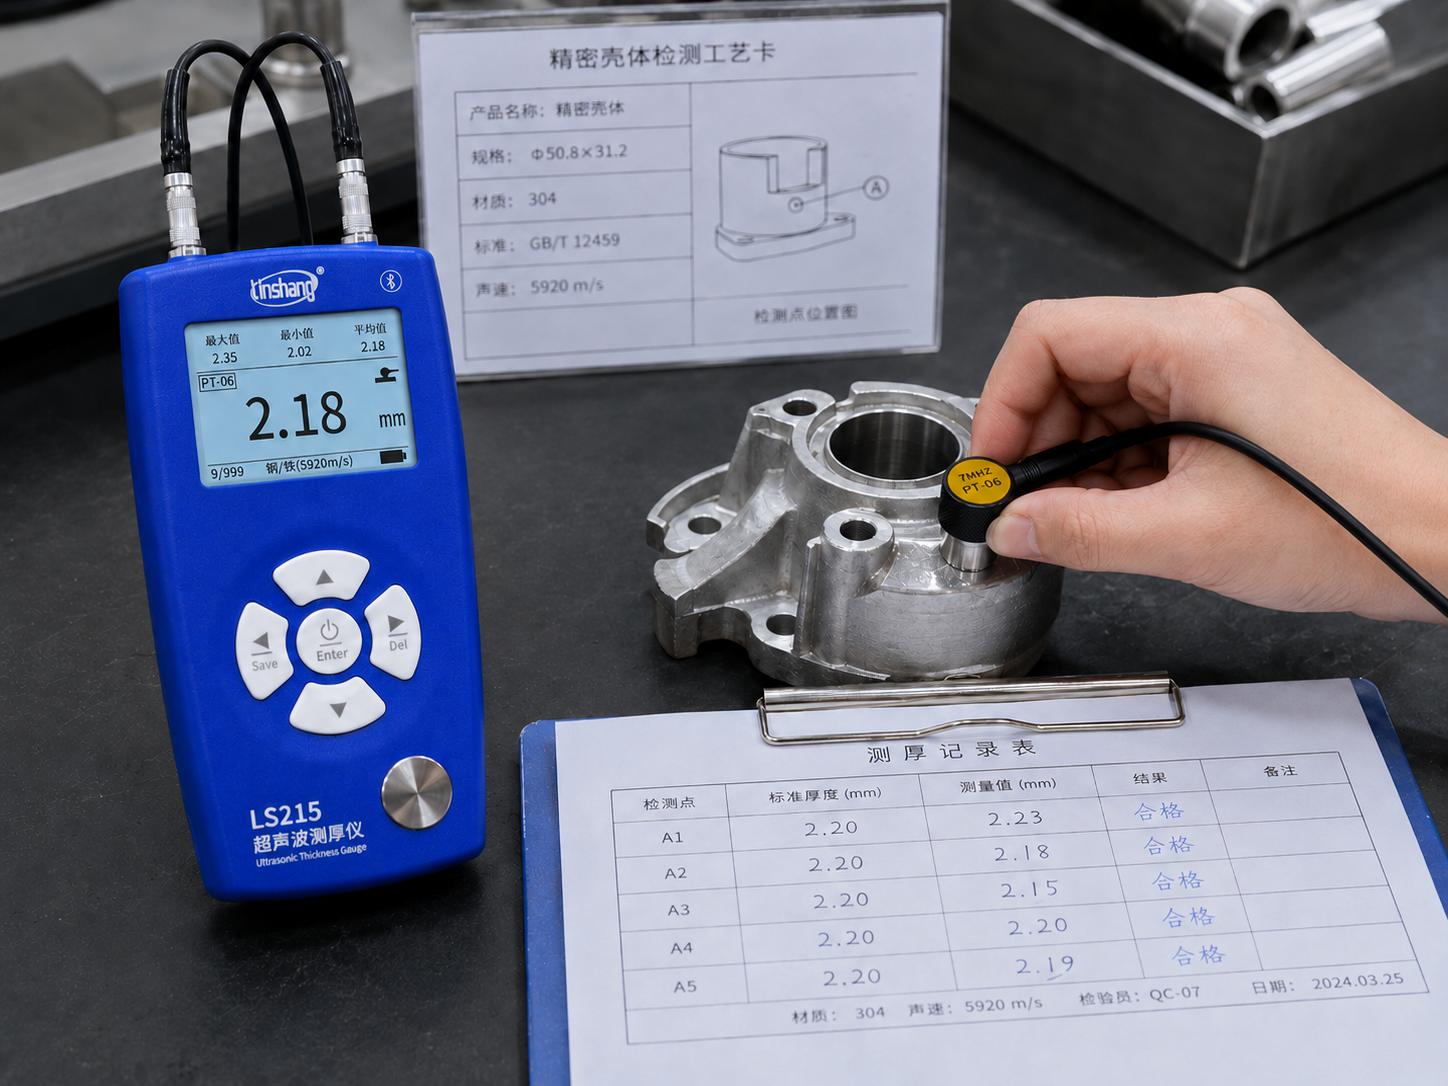
φ6 mm最小測量區域應怎樣理解
微徑探頭標注的φ6 mm最小測量區域,主要用于說明其能夠在較小接觸面上建立測量條件。這個參數不應被解釋為所有寬度6 mm的槽底都能測量,也不能直接等同于最小可測管徑。槽壁干涉、倒角、曲率和探頭外殼尺寸仍會影響實際落位。
當目標平面與φ6 mm接近時,應確保該區域內沒有孔、溝槽、邊緣和明顯曲率變化。對于寬度略大于6 mm但兩側帶圓角的槽底,有效平面可能仍然不足。選型驗證時,應使用實際零件或按最不利尺寸制作的模擬件,而不是只在大平面試塊上驗證。
LS215用于精密小區域測厚的操作重點
林上LS215可選配微徑探頭,公開資料列示該探頭的最小測量區域為φ6 mm,并適合曲面和小工件測量。在45#鋼參考條件下,微徑探頭的測量范圍為0.75—80 mm。將其用于精密零件時,應優先確認常用厚度是否位于穩定區間,而不是單純追求覆蓋極限。
林上LS215采用高靈敏雙晶探頭。雙晶結構由一個晶片發射超聲波、另一個晶片接收回波,有助于降低部分近表面雜波。窄槽或薄壁件測量時,近表面信號與底面回波的間隔較短,穩定的信號識別條件較為重要,但仍需要正確校準和耦合。
儀器搭載專業計時芯片,根據超聲波往返傳播時間計算厚度。計時穩定性是測量基礎,材料聲速則決定時間如何換算為厚度。林上LS215內置多種常見材料聲速,也支持自定義設置;對熱處理件、特殊合金和工程塑料,宜使用實際材料樣件校核。
批量檢測時,可利用林上LS215的數據存儲和統計功能保存測量值,但上下限判斷只能依據經過批準的圖樣、公差或企業檢驗文件設置。儀器顯示“合格”或“超限”屬于預設條件下的快速提示,不等同于標準體系中的最終質量判定。
常見異常讀數及排查方法
| 異常表現 | 可能原因 | 排查方法 |
|---|---|---|
| 同一點數值不斷跳動 | 探頭傾斜、耦合不均或表面粗糙 | 重新清潔、減少耦合劑并固定探頭方向 |
| 讀數明顯小于設計厚度 | 識別到內部界面、缺陷回波或錯誤聲速 | 核對圖樣、基準樣件和相鄰位置趨勢 |
| 只能在某個角度讀數 | 曲率或背面結構使回波偏轉 | 記錄方向,使用模擬件驗證適用性 |
| 批次間整體偏高或偏低 | 材料聲速或校準基準發生變化 | 復查聲速設置和基準樣件厚度 |
| 邊緣位置偶爾出現極低值 | 聲束跨出工件或探頭未完整落位 | 向內移動測點,確認有效區域完整覆蓋 |
測量結果如何用于精密制造質量控制
來料檢驗可利用微小區域測厚確認毛坯或管件是否存在明顯厚度異常;加工過程中可對槽底、殼體薄壁和局部余量進行抽檢;成品階段則可對無法使用卡尺或千分尺雙面接觸的位置進行無損復核。不同環節的目的不同,抽樣數量和判定依據也應分別制定。
對于接近公差邊界的數據,應由另一名人員使用相同方法復測,并檢查計量狀態和基準樣件。若超聲測量值與機械尺寸結果存在持續差異,應分析兩種方法的測量方向、接觸位置和被測幾何量是否一致,不能簡單認定某一種方法錯誤。
數據留檔時,應保存零件編號、圖樣版本、檢測面編號、材料聲速、探頭編號、重復讀數和最終處理意見。對返修件或客訴件,還應保留返修前后數據,防止只保存有利于結論的單次結果。
明確方法邊界,避免把局部檢測寫成萬能測量
微徑探頭使窄小位置具備了單面無損測量的可能,但它不能解決所有復雜結構。背面傾斜、嚴重粗糙、內部孔道、多層材料和粗大晶粒都可能導致無法測量或讀數失真。遇到這些情況,應結合圖樣、其他無損檢測方法或剖切樣件進行驗證。
林上LS215等儀器更適合承擔企業內部過程控制、異常篩查和批次復測任務。涉及正式尺寸判定、第三方報告或爭議處理時,應核對現行標準、計量證書、抽樣規則和合同技術要求,明確超聲測厚結果在整個檢驗流程中的權限。
窄槽和精密零件測厚的核心,是讓探頭落在正確位置、讓聲速設置有可靠依據,并讓每個異常數字能夠被復現。只有把測點定位、樣件校核、重復測量和數據留檔連成完整流程,微小區域超聲波測厚儀才能真正服務于精密制造質量管理。
- 鍍層測厚儀在金屬行業的應用 2020-07-06
- 如何選擇適合自己需要的涂鍍層測厚儀 2019-12-13
- 汽車貼膜隔熱性是否與選擇的車膜顏色有關系 2012-06-04
- 智能型國產單角度光澤度計 2015-09-16
- 透明塑料透光率和霧度試驗方法 2012-02-01
- 林上科技淘寶直營店 2015-08-05