三玻兩腔玻璃測厚儀檢測方法:從測點布置到數據留檔
三玻兩腔玻璃測厚儀用于現場檢測時,操作本身并不復雜,真正影響結果的是測前資料、測點位置、結構方向、重復測量和記錄方式。三片玻璃與兩個空氣層形成五個連續厚度數據,只要測量方向、數據順序或測點編號有一項沒有記錄清楚,后續就可能無法與設計構造和加工資料對應。
門窗生產、工程驗收和既有建筑復查的測量目的并不相同。生產現場通常核對原片和間隔條配置,工程現場關注實際安裝結構,既有建筑調查還可能需要確認維修替換規格。檢測人員應先明確任務,再確定抽樣范圍和記錄字段,而不是到現場隨機測幾塊玻璃后才決定如何解釋數據。
測量前準備結構資料和檢測清單
可優先收集玻璃構造表、門窗加工單、幕墻板塊圖、材料進場記錄、產品標識及相關驗收文件。資料中應盡量明確三片玻璃的類型和標稱厚度、兩個空氣層的設計寬度、是否采用Low-E鍍膜、是否存在夾層玻璃以及不同區域是否配置不同結構。
檢測清單應包含樓棟、樓層、立面、房間號、窗號或幕墻板塊號。對于生產批次,可記錄訂單號、玻璃規格、加工日期和班次。沒有編號體系時,現場測得的數據很難在出現異常后追溯到具體板塊,也無法確認復測是否回到了同一位置。
檢查儀器狀態而不是直接開機測量
使用前應查看儀器外觀、測量窗口、電池狀態和計量狀態標識。測量窗口存在灰塵、油污或劃傷時,可能影響反射信號。長期未使用、經歷跌落或溫濕度變化較大的儀器,應先在結構已知的穩定樣件上進行核查,確認讀數和層次顯示沒有明顯異常。
設備管理記錄應至少包含儀器編號、啟用日期、校準或檢測記錄、期間核查記錄和異常維修情況。三玻兩腔玻璃測量涉及多個相鄰界面,即便儀器能夠正常開機,也不代表分層識別一定處于可靠狀態。用已知樣件檢查比只觀察屏幕自檢更有意義。
清潔測量區域并避開邊部構造
玻璃表面的灰塵、水跡、油膜、標簽和保護膜可能形成附加反射或影響儀器貼合。測量前可使用不會損傷玻璃和膜層的方式清潔局部區域,并等待表面干燥。若玻璃存在室內外溫差形成的凝露,應先處理水膜,避免在濕潤表面直接取值。
測點不宜緊貼間隔條、密封膠、壓線和窗框。邊部區域除可能遮擋光路外,還可能受到玻璃邊緣處理、膠體和框體反射影響。對于已安裝玻璃,應選擇儀器能夠穩定放置的平整區域,同時記錄測點與邊緣的大致位置,便于復測。
門窗三玻兩腔玻璃測點布置與記錄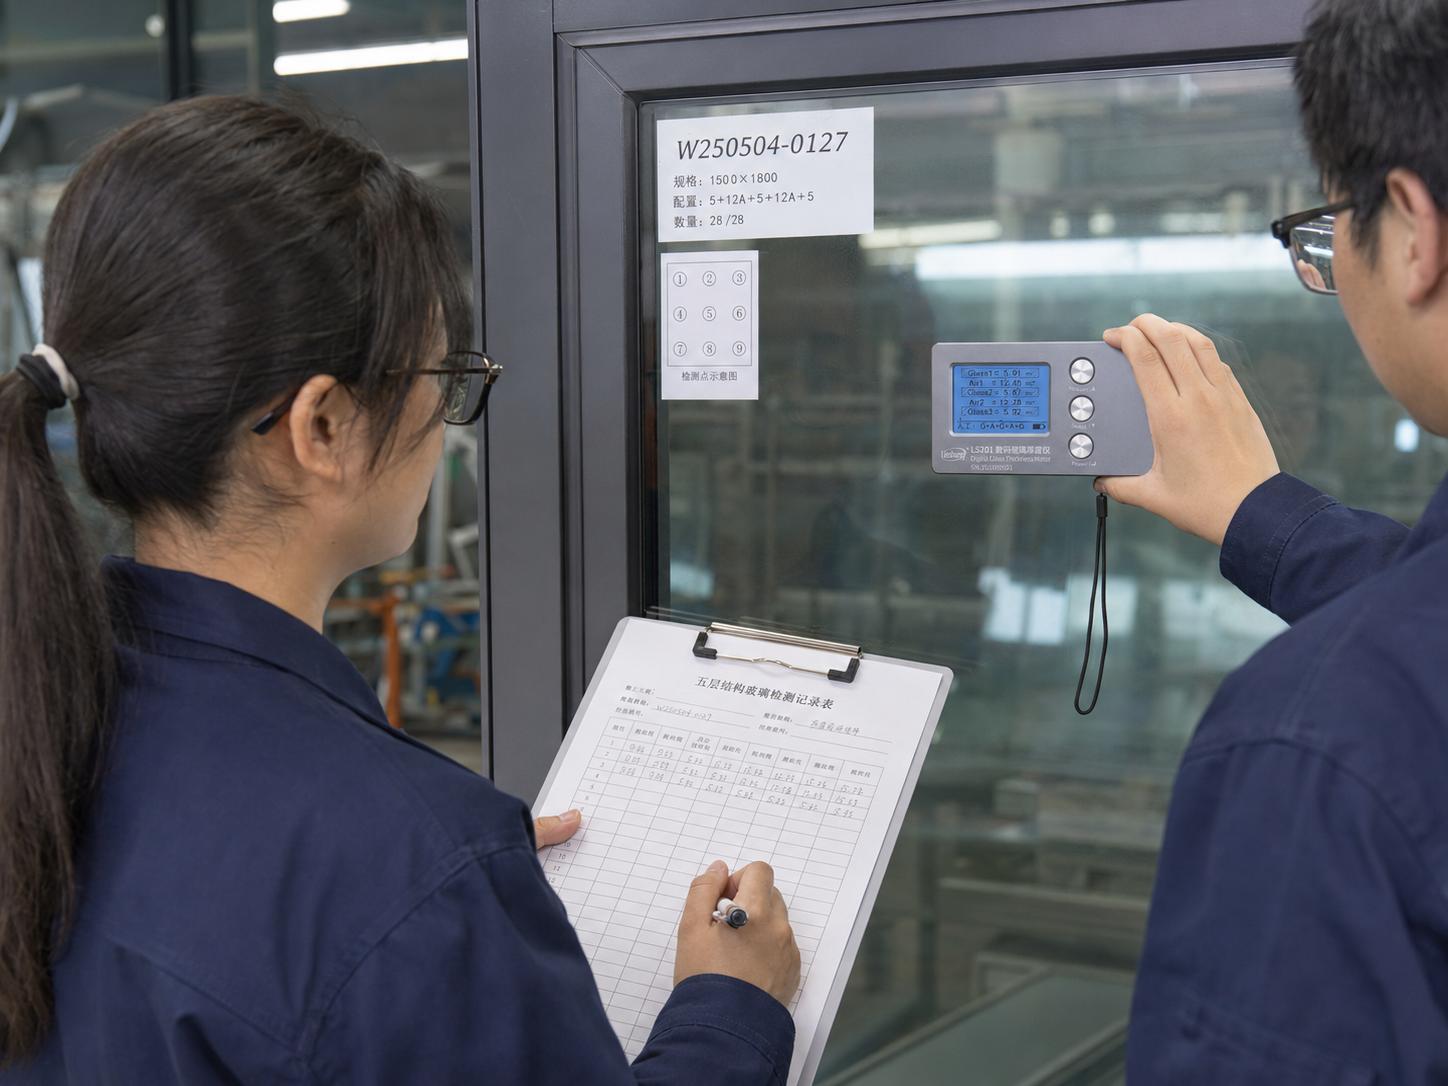
先確認測量方向,再對應五層數據
三玻兩腔玻璃從一側到另一側依次包含第一片玻璃、第一空氣層、第二片玻璃、第二空氣層和第三片玻璃。檢測記錄應明確儀器是從室內側、室外側、生產線正面還是背面測量。否則,同一組數值雖然完全相同,也可能在資料核對時把內片和外片順序顛倒。
建議在記錄表中按實際測量方向填寫“近儀器側玻璃—第一空氣層—中間玻璃—第二空氣層—遠儀器側玻璃”,隨后再根據圖紙轉換為外片、中間片和內片。這樣可以減少檢測人員在現場邊測邊判斷朝向造成的記錄錯誤。
常規結構先用自動模式讀取
表面清潔、結構明確后,可將儀器測量區域穩定放置在玻璃上,保持位置和角度不變,等待分層結果顯示。常規三玻兩腔結構可以先使用自動模式,觀察是否完整顯示三片玻璃和兩個空氣層,并檢查各層順序是否與已知結構相符。
林上LS201利用光學反射原理從玻璃單側進行測量,數碼顯示三層玻璃和兩個空氣層數據。其自動模式適合結構清晰的批量測量。儀器顯示結果后,不應立即移開,應先核對層數、單位和數據排列,再完成記錄。
出現異常時切換人工模式復核
以下情況需要進一步檢查:顯示層數少于或多于預期;某一層厚度明顯不符合結構資料;同一測點連續結果變化較大;自動模式無法穩定完成識別;帶鍍膜或夾層的玻璃出現額外反射信號。此時可重新清潔表面、調整測量位置,并根據儀器說明切換人工模式。
林上LS201配置人工測量模式,可根據實際玻璃類型設置相應參數。人工模式下仍應以真實反射界面和已知結構為依據,不能僅為了讓顯示值接近設計數據而改變設置。若人工模式與自動模式結論不同,應保留兩次結果和現場條件,安排技術人員復核。
每個測點至少驗證重復性
單次顯示正常,不代表數據已經具備記錄價值。檢測人員應在儀器不明顯移動的條件下重復測量,觀察各層結果是否穩定;隨后可稍微移至鄰近區域再次測量,排除局部污漬、劃傷或玻璃表面不平造成的影響。
具體重復次數和抽樣數量應按照項目文件、企業檢驗規程或檢測方案確定,不宜機械采用統一數量。對于接近允許偏差、結構資料不一致或不同測點差異明顯的板塊,應增加復測,并由另一名人員獨立操作確認。
| 異常表現 | 可能原因 | 處理方式 |
|---|---|---|
| 層數顯示不足 | 界面反射較弱、測量位置不合適、模式設置不匹配 | 清潔表面、更換測點并使用人工模式復核 |
| 出現額外層次 | 鍍膜、夾層膜、貼膜或表面反射被識別 | 結合構造資料判斷反射界面來源 |
| 同點數據跳變 | 儀器晃動、玻璃表面水跡、測量窗口未貼穩 | 固定姿態、處理表面并重新測量 |
| 不同位置差異較大 | 板塊結構不同、局部彎曲、編號或測點記錄錯誤 | 核對板塊身份,擴大測點并安排復核 |
把儀器精度納入結果判斷
LS201標稱測量精度為±(0.1mm+1%H),其中H為標準值。記錄結果時不應只抄寫屏幕數字,還應知道儀器精度、計量狀態和現場重復性。若實測值與設計值差異明顯大于測量誤差,可進入異常核查流程;若差異接近判定邊界,則需要復測或采用其他方法確認。
對于尚未安裝、邊緣可接觸的樣品,可使用卡尺等方法進行對照。對于已安裝玻璃,無法直接接觸邊緣時,可以將同批次留樣、加工記錄和單側測量結果交叉驗證。現場工具提供的是厚度核查數據,正式質量判定仍應依據現行標準、抽樣規則和合同文件。
記錄三片玻璃和兩個空氣層的原始值
原始記錄不應只填寫“符合”或“不符合”,也不應只保存總厚度。建議分別記錄近側玻璃、第一空氣層、中間玻璃、第二空氣層和遠側玻璃的數值,并保留測量方向、測點位置、自動或人工模式、復測結果和異常說明。
電子表格或質量管理系統中可以為五個分層數據分別設置字段。若項目結構種類較多,可增加設計值、實測值、偏差、資料來源和復核狀態。現場照片應能夠對應窗號或板塊號,但照片不能代替原始測量記錄。
異常結果需要形成閉環
實測結構與資料不一致時,應先排除測量方向、記錄順序、測點位置和模式設置錯誤,再核對加工單、進場標簽和設計變更。確認異常后,可擴大同批次或同區域抽樣范圍,判斷是單塊問題、局部混裝還是批次性偏差。
處理記錄應說明復測人員、復測儀器、復測位置、資料核查結果和最終處置。若玻璃已經安裝,不宜在未確認原因前貿然拆卸。厚度偏差是否影響使用,應由設計、施工、監理、檢測或質量責任主體結合項目要求評估,測厚數據只是其中一項依據。
標準方法與現場測量工具的關系
GB/T 11944-2025是中空玻璃現行產品標準,門窗和幕墻項目還可能涉及GB/T 8478、GB/T 21086及現場檢測相關標準。玻璃為Low-E鍍膜或安全玻璃時,還需核對相應產品標準。不同標準關注的項目并不只包括厚度,因此不能把一次測厚結果表述為整塊中空玻璃已經通過全部檢驗。
三玻兩腔玻璃測厚儀更適合用于來料核對、過程抽檢、成品復查、安裝后結構確認和維修調查。林上LS201可以作為上述環節的便攜式配置示例,但儀器數據應與圖紙、生產記錄、計量狀態和復測結果共同保存。涉及爭議仲裁、第三方報告或法定檢驗時,應按照正式委托要求采用相應檢測程序。
一套可復核的檢測方法,應讓另一名人員能夠依據記錄找到同一塊玻璃、同一測量方向和相近測點,并獲得可以解釋的分層結果。測量速度固然重要,但測點、方向、原始值和復核鏈條完整,才是三玻兩腔玻璃厚度數據進入質量管理體系的前提。
- UV LED光源相比傳統UV燈的優勢有哪些? 2017-08-03
- LS116透光率儀與LS117光密度計區別 2014-12-16
- 中空玻璃厚度的測量方法 2013-04-23
- LS122紅外功率計能否測試遙控器的紅外線強度 2016-03-17
- 中空玻璃厚度對保溫隔熱性能的影響 2013-04-25
- UV固化的優點和UV固化過程中容易出現的問題 2014-07-25