粉末涂層厚度怎么測?涂層測厚儀能否直接檢測?
粉末噴涂工藝在金屬門窗、護欄、機械設備外殼等產品的防護和裝飾上經常使用,如果粉末涂層太薄會影響遮蓋效果和耐腐蝕性能,粉末太厚又會增加粉末消耗,還可能導致工件外觀尺寸超標無法正常裝配。剛噴上去未固化的粉末需要用專用粉末測厚梳或非接觸式超聲波粉末測厚設備檢測;常規涂層測厚儀主要用于測量固化后的粉末涂層,不需要切開涂層,將探頭按壓在涂層表面就能直接讀取涂層厚度。
一、不同材料表面的粉末涂層用什么方法測?
1、鋼鐵表面粉末涂層:磁感應法
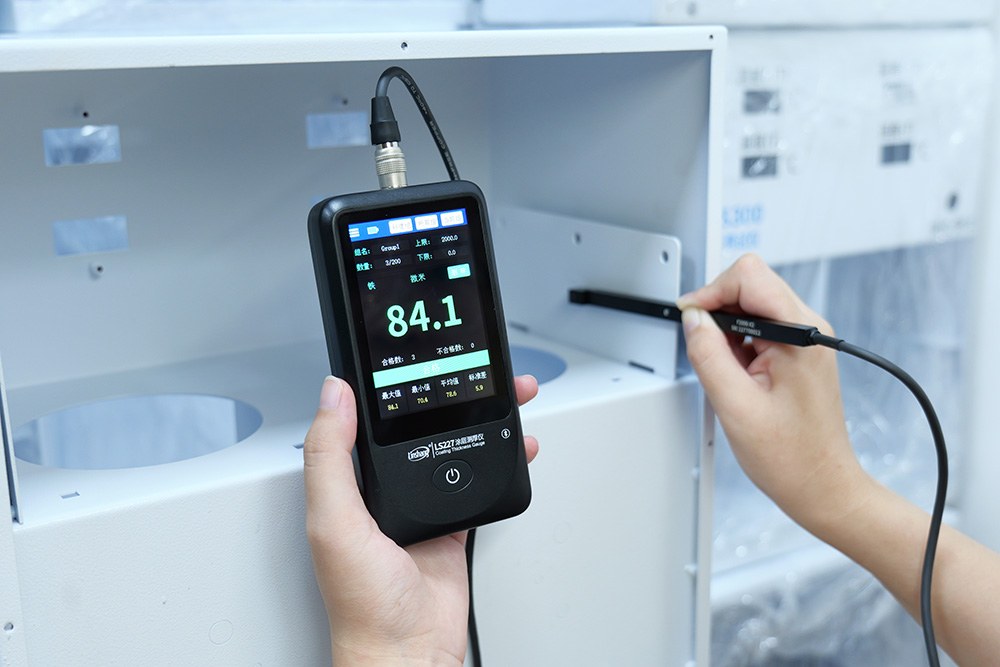
鋼制護欄、鐵質機柜、機械設備外殼這類鐵磁性金屬表面的粉末噴涂膜厚可以使用磁感應原理涂層測厚儀檢測。涂層測厚儀探頭內有一個線圈或磁芯,通電后產生磁場,可以和鋼鐵等鐵磁性金屬基體形成磁回路,涂層越厚磁通量越小,探頭線圈的電感也會發生變化,根據這個電信號變化計算出涂層厚度。
2、鋁合金表面粉末涂層:電渦流法
電渦流涂層測厚儀能夠測量鋁型材、鋁合金門窗以及各種非鐵磁性金屬設備外殼表面的粉末涂層厚度。鋁、鋅、銅、鈦等金屬不具有鐵磁性,但是能夠導電,涂層測厚儀探頭內線圈通電后產生的交變磁場會在導電金屬中感生電渦流,涂層越厚電渦流就越弱,通過信號變化測量非導電涂層厚度。
目前市場上有很多涂層測厚儀同時具備磁感應和電渦流測量,可以檢測鐵、鋁等鐵磁性和非鐵磁性金屬上的涂層,并自動識別基材。例如林上LS227涂層測厚儀,可搭配8款探頭使用,適用不同基材和檢測場景。
3、塑料、木材表面的粉末涂層能測嗎?
普通磁感應和電渦流涂層測厚儀無法測量塑料、木材等非金屬基材表面粉末涂層的厚度,檢測非金屬基材表面涂層厚度可以使用專業的超聲波測厚儀,例如林上LS216超聲波測厚儀。
二、粉末涂層厚度一般是多少?有哪些檢測標準?
不同粉末配方、使用環境、工藝和客戶要求有區別,JG/T 326-2011《平開玻璃門用五金件》對拉手覆蓋層厚度要求聚酯粉末噴涂涂層厚度應在45~100μm之間。
建筑鋁型材粉末涂層厚度可以參考GB/T 5237.4-2017《鋁合金建筑型材 第4部分:噴粉型材》要求,裝飾面上的粉末涂層局部厚度不小于40μm,平均膜厚建議控制在60~120μm之間。由于型材橫截面形狀的復雜性,某些鋁型材內角、凹槽等表面噴涂厚度允許低于規定值。如果對膜厚有特殊要求供需雙方可協定后在訂貨單或合同中注明。
在實際應用中,即使同樣是鋼制件噴涂,對粉末涂層厚度要求也不同。上海市松江區方塔中醫醫院辦公家具采購項目招標文件中,要求冷軋鋼板貨架表面涂膜厚度50~70μm;陜西省政府采購網公布的空港新城晉公廟中學教育教學設施設備采購項目中,要求田徑跨欄鋼架粉末噴涂涂層厚度70~80μm。
三、如何使用LS227涂層測厚儀檢測粉末涂層厚度?
林上LS227采用分體式設計,由3.5英寸觸摸屏主機和可更換數字探頭組成,可以根據不同金屬基材、不同工件形狀和粉末涂層厚度選擇適合的探頭。
| 檢測對象 | 建議搭配探頭 |
| 常規鋼板、鋁板、機柜表面 | FNF2000-X0鐵鋁兩用直探頭 |
| 銅鋁小零件、薄鋁件 | NF1600-X0非鐵基探頭 |
| 鐵金屬小零件、薄鋼板 | F600-X0鐵基探頭 |
| 帶孔洞、狹縫的噴塑零件 | FNF2000-X1直角探頭 |
| 鋼管內壁、深槽 | F2000-X2長桿探頭 |
| 鋁管內壁、深槽 | NF2000-X2長桿探頭 |
粉末噴涂厚度檢測實驗:鋁合金窗框不同位置涂層厚度是否符合標準?
檢測儀器:LS227搭配FNF2000-X1探頭
檢測樣品:完成噴粉固化的鋁合金窗框
檢測要求:按照GB/T 5237.4-2017規定裝飾面最小局部膜厚不小于40μm,平均膜厚建議控制在60~120μm之間(僅作實驗案例,不代表統一標準)。
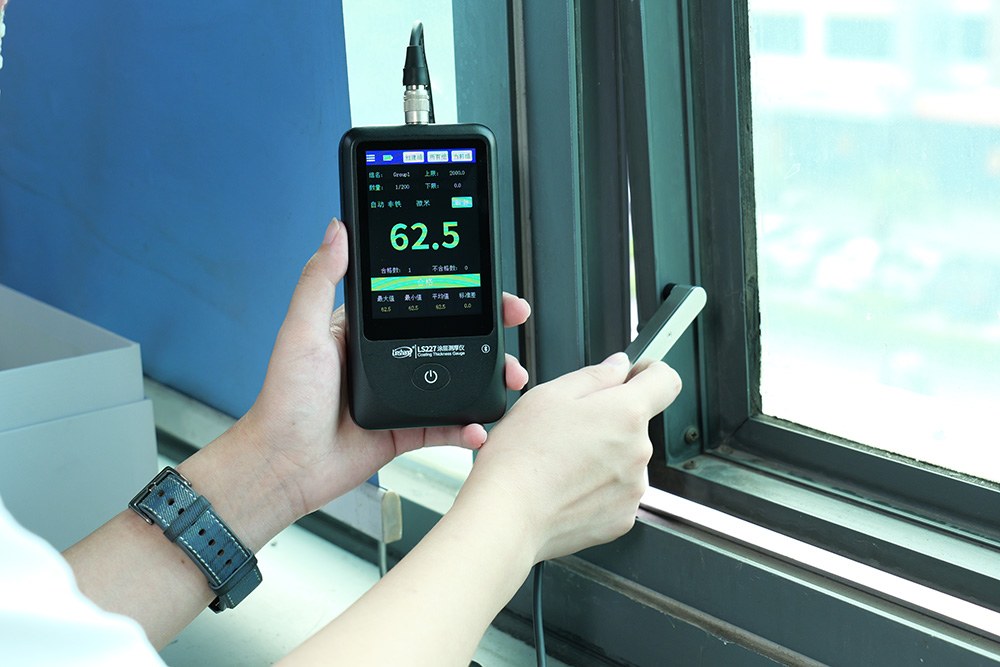
測點布置:窗框不同位置選擇A1、A2、A3、A4、A5、A6、A7七個區域,每個區域測量3次,記錄下各區域的局部平均厚度。
操作要求:連接好主機和探頭,將探頭垂直按壓在待測表面,儀器屏幕上就會顯示該位置涂層厚度測量數據。
數據記錄表:
| 檢測區域 | 第一次測量(μm) | 第二次測量(μm) | 第三次測量(μm) | 局部平均厚度(μm) |
| A1 | 73.6 | 71.8 | 75.1 | 73.5 |
| A2 | 68.3 | 70.1 | 69.6 | 69.3 |
| A3 | 64.8 | 62.5 | 66.1 | 64.5 |
| A4 | 81.4 | 78.9 | 80.2 | 80.2 |
| A5 | 71.7 | 74.5 | 72.4 | 72.9 |
| A6 | 86.2 | 82.7 | 84.9 | 84.6 |
| A7 | 76.8 | 74.6 | 79.2 | 76.9 |
根據測量結果這個鋁合金窗框粉末涂層最小局部厚度64.5μm,最大局部厚度84.6μm,平均厚度約74.56μm,不同位置涂層厚度不一致,但均符合GB/T 5237.4-2017規定的檢測要求。
四、FAQ客戶常見問題
1、為什么粉末涂層厚度測量結果不準確?
可能是探頭沒有垂直按壓在待測表面,特別是彎曲表面或復雜結構很考驗操作手法,這種情況下對于適配機架的探頭,可以考慮搭配機架測量,消除人為因素帶來的測量波動;還有可能是選擇了錯誤的探頭,例如用非鐵基探頭測量鋼材上的粉末涂層厚度;或者測量前沒有在未涂鍍的工件上進行調零等。
2、同一個噴涂工件不同位置測量出來的數據不同,正常嗎?
粉末噴涂后,不同位置的厚度存在差異是比較常見的,噴槍距離、噴涂角度、靜電場分布以及工件結構都會影響粉末附著量。只要測量結果符合產品技術規范要求即可,不一定要每個位置厚度完全一樣。
3、如果鋁合金表面先做了陽極氧化,再進行粉末噴涂,LS227測的是哪一層?
LS227涂層測厚儀測量鋁合金表面涂層厚度采用的是渦流法,檢測的是金屬基材上非導電覆蓋層的總厚度。所以鋁合金表面同時存在陽極氧化膜和粉末涂層,儀器是無法直接區分兩層各自的厚度的。如果需要單獨測量粉末涂層的厚度,可以在噴粉前后相同位置分別測量并計算差值,或者考慮使用其它檢測方法。
- 林上科技太陽膜測試儀廠家的發展歷程 2014-10-29
- 隔熱膜知識知多少 2012-06-25
- 新手太陽膜賣家對太陽膜測試儀的誤解 2014-08-21
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產品LS126紫外線照度計 2012-08-02