注塑件色差怎么管?從色母粒、試板到成品的分階段顏色檢測方案
塑料產品在注塑成型、混料攪拌以及熱加工等物理或化學變化的過程中最容易產生色差。所以注塑件從塑料顆粒、試板到最終成品的色差管理,必須要通過科學的色差檢測儀器和流程進行管控。本文按色差管控流程分階段介紹了顏色檢測方案,以及不同的環節分別用什么色差儀?
一、從顆粒到成品色差管控流程
1.源頭階段-色母顆粒
每一個批次的色母、樹脂顆粒,在進廠就必須進行來料檢驗,抽測防止因為批次的差異造成顏色不穩定和一致性不足。色差儀可以通過測量標準色顆粒的L*a*b*值和反射率曲線進行保存,方便后續直接調出顏色進行色差對比,色差容差的范圍通常要求在ΔE*ab≤0.5~1.0之間。
2.過程階段-試板調試
在注塑件的試板調試階段,通過驗證配方與原材料的穩定性,排查注塑工藝對顏色產生的影響,可以確保試板調試后符合驗收的基準。在這個階段進行色差檢測,可以起到顏色數據量化、現場快速調機配色、建立質檢檔案的作用。
3.最后階段-成品檢驗
在成品階段進行色差檢測是確保產品質量和品牌形象的關鍵環節,還有助于反向調整生產的參數。為保障成品質量的批次一致,監控生產工藝的穩定性,實現跨區域標準統一,用色差儀測量成品指定位置的L*a*b*值,最后測量出的總色差值ΔE是否在客戶標準之內。
不同環節分別用什么儀器?
注塑件從顆粒到成品的色差檢測,由于原材料顆粒不規則和漫反射等特征,而成品表面通常較為平整,針對不同階段林上科技推薦使用以下專業儀器:
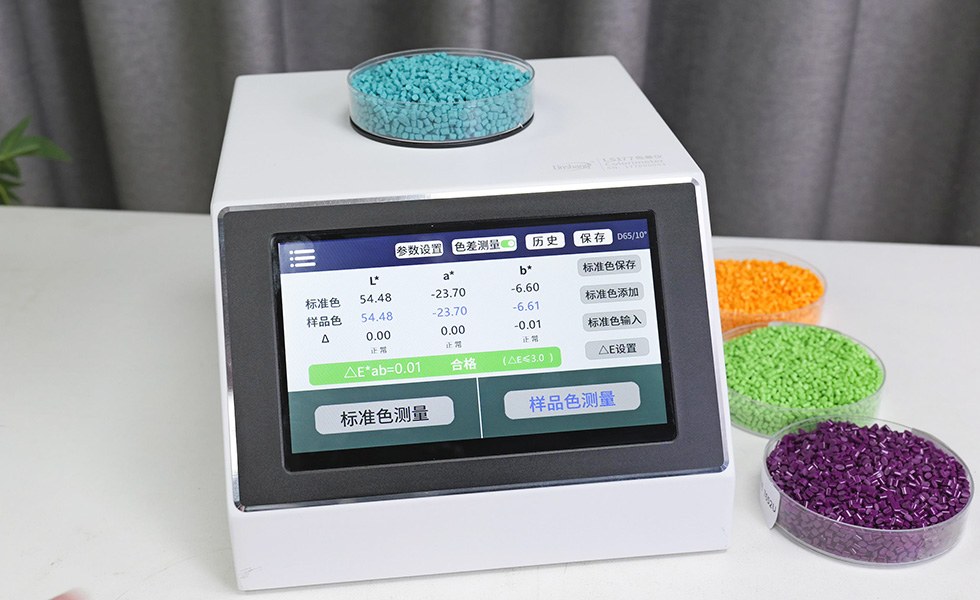
1.顆粒表面通常不平整且有間隙,對于塑料顆粒、色母粒、色粉的色差檢測,小口徑儀器測試容易受局部顆粒空隙的干擾,這就需要大孔徑的臺式色差儀LS177來進行測量了,適合在原料來料確認、配色前端以及記錄原料批次波動時使用。附贈的樣品容器可以用來輔助進行顆粒檢測,儀器采用 D/8照明方式(積分球漫射結構),提供有專業光譜反射率曲線顯示,擁有的50mm超大測試孔徑,特別適合顆粒、粉末物體的色差測量,可以有效減小顆粒間隙帶來的數據波動。
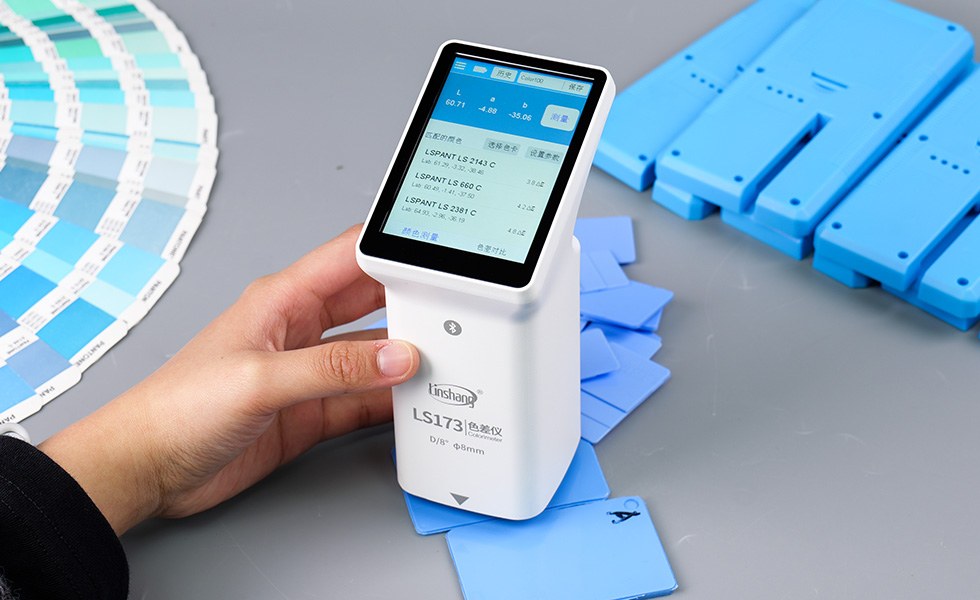
2.注塑試板或者成品的表面通常較為平整,可以使用手持式的色差儀LS173進行測試,對于部分帶有微小曲面注塑件,則可以使用小孔徑分體式的色差儀LS178,儀器配備有彩色觸摸屏,操作簡單,適合用于質檢(QC)或者與標準樣板進行快速色差比色。還支持支持連接手機APP或PC軟件導出數據和打印檢測報告。
林上LS173色差儀,光學結構采用D/8° 積分球結構,這是大多數塑料工件檢測色差的標準光學結構。測量孔徑為8mm,適合常規平整、高光澤的注塑件測試。
林上LS178色差儀,同樣采用D/8°光學結構,測量孔徑僅有1mm,特別適用測試各種小尺寸工件或者異形材料。
儀器選擇總結
1.顆粒/粉末來料檢測:用50mm大口徑色差儀LS177檢測,記錄原料、配色、批次之間的色差情況。
2.試板/成品塑料檢測:常規平整的用LS173進行測試,小尺寸異形的注塑件就用LS178來測試。
- 林上科技太陽膜測試儀廠家的發展歷程 2014-10-29
- 隔熱膜知識知多少 2012-06-25
- 新手太陽膜賣家對太陽膜測試儀的誤解 2014-08-21
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產品LS126紫外線照度計 2012-08-02