焊縫、熱影響區和母材硬度怎么現場檢測?
管道、鋼結構、金屬加工件等焊接結構,焊縫、熱影響區和母材的硬度往往是不同的。而管道已經安裝好、鋼結構無法搬運、維修焊縫也需要現場檢查,這種情況下臺式硬度計就不是很合適了。現場檢測在材料、表面狀態允許的條件下,一般會選擇便攜式硬度計分別測量焊縫金屬、熱影響區和母材,例如UCI超聲波硬度計,非常適合狹窄焊縫區域的局部硬度檢測。
一、焊縫、熱影響區和母材是什么?為什么要分別測硬度?
焊縫金屬:焊材熔化凝固后形成的區域,焊接加熱和冷卻的速度不同,會形成馬氏體、貝氏體、鐵素體等不同組織。焊縫金屬硬度會受到焊材、焊接工藝和后續熱處理的影響。
熱影響區:母材受焊接熱循環影響但未熔化的區域,熱影響區容易出現硬化、脆化,也可能出現軟化。
母材:用于對照的未受焊接熱影響、或遠離焊縫的原始材料區域,反映金屬材料的原始狀態。
現場測量焊縫、熱影響區和母材硬度可以驗證焊后熱處理效果,判斷焊接工藝是否合理,排查冷裂紋、脆化或應力腐蝕的風險。
二、超聲波硬度計是什么原理?為什么適合局部檢測?
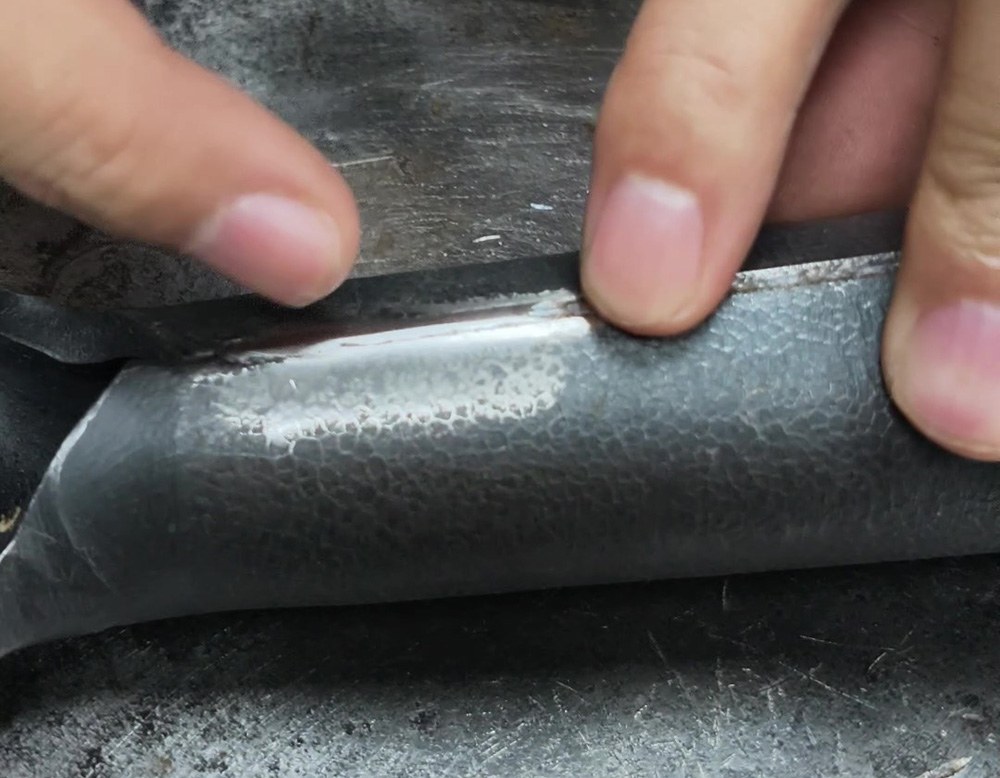
UCI超聲波硬度計內有一個以一定頻率振動的振動桿,振動桿頂端是一個金剛石壓頭,壓入材料表面后振動頻率會發生變化,通過超聲頻率變化計算硬度值。
超聲波硬度計的壓痕微小,探頭和材料表面接觸小,適合焊縫、熱影響區、薄壁管或其它局部區域檢測。
需要注意超聲硬度檢測方法對工件表面的粗糙度非常敏感,測點區域需要打磨平整,否則測量數據可能會有較大波動。
三、哪些焊接工件適合超聲波硬度計現場檢測?
| 工件或檢測場景 | 現場硬度檢測要求 |
| 厚鋼板對接焊縫 | 滿足表面處理要求、材料適配 |
| 已安裝的金屬管道 | 曲率、壁厚、支撐與探頭加載空間 |
| 大型鋼結構焊接接頭 | 測點可觸達、表面狀態及檢測要求 |
| 維修或補焊區域 | 檢測位置需覆蓋補焊區及其熱影響區 |
| 薄壁管或薄板焊接件 | 需滿足剛性支承要求 |
| 表面有氧化皮或涂層的焊接件 | 建議按要求處理表面后再檢測 |
四、LS256現場實操:檢測焊縫、熱影響區和母材硬度
焊接件硬度檢測可參考GB/T 2654-2008《焊接接頭硬度試驗方法》,如果有具體項目文件則按照項目規范要求操作。
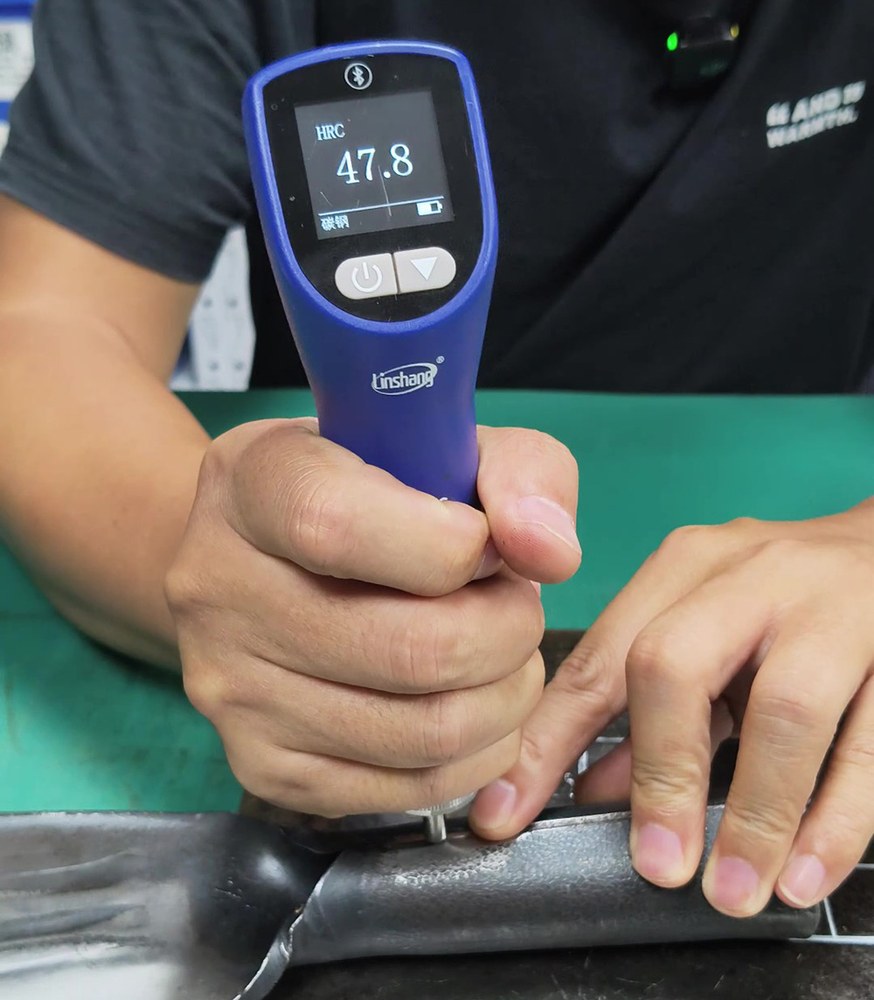
以LS256超聲波硬度計測量手工鍛造金屬刀具的刀柄焊縫以及附近熱處理區、母材硬度為例,母材為高碳工具鋼,采用同質材料自熔焊,并經過淬火和回火熱處理。
測量前先清除表面油污、涂層和氧化皮,按照相應檢測方法要求打磨。
確定需要測量的區域并布置測點,覆蓋兩側母材、熱影響區及焊縫。同一個區域需要設置多個測點,避免在反復測在同一個壓痕上。
測量時LS256超聲波硬度計探頭和測量區域需保持垂直,穩定向下按壓。
測量數據表:
| 測量區域 | 測點編號 | 第1次測量 | 第2次測量 | 第3次測量 | 平均值 | 備注 |
| 焊縫中心 | W1 | 47.6 HRC | 48.0 HRC | 47.8 HRC | 47.8 HRC | 刀柄焊縫成型良好,無宏觀缺陷 |
| 熱影響區(HAZ) | H1 | 52.1 HRC | 51.8 HRC | 52.4 HRC | 52.1 HRC | 靠近熔合線,存在明顯硬化現象 |
| 母材(BM) | B1 | 44.5 HRC | 45.0 HRC | 44.8 HRC | 44.8 HRC | 刀柄遠離焊縫區域,基體原始硬度 |
該刀具刀柄焊接接頭硬度分布合理,熱影響區雖然有一定的硬化,但并沒有出現嚴重脆化。如果需要投入實際使用,可以對刀柄熱影響區進行局部或者整體回火處理,進一步減少焊接殘余應力。
林上LS256超聲波硬度計適合焊縫、熱影響區和母材硬度檢測,一體化便攜式的設計方便現場移動測量。如果現場檢測的焊接工程師需要記錄保存測量數據,上傳給甲方客戶,在使用LS256檢測時可以通過藍牙連接手機APP,檢測數據會自動保存在APP里,并且可以直接導出Excel文件分享。
- 林上科技太陽膜測試儀廠家的發展歷程 2014-10-29
- 隔熱膜知識知多少 2012-06-25
- 新手太陽膜賣家對太陽膜測試儀的誤解 2014-08-21
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產品LS126紫外線照度計 2012-08-02