熱處理后的金屬零件如何現場檢測硬度?
金屬零件經過淬火、回火、滲碳等熱處理后往往會改變金屬的硬度,同一種材料經過不同工藝處理后的硬度可能會有很大差別,所以硬度也是判斷熱處理效果的一項重要指標。如果金屬硬度過低的話承載能力就會下降,也更容易發生塑性變形;硬度太高又會讓金屬變脆,容易產生裂紋或斷裂。
一、熱處理后的金屬零件現場檢測有哪些難點?
熱處理后的金屬零件一般已經完成加工,甚至已經裝配好了,在現場直接測量就容易遇到很多操作上的問題。
1、大型齒輪、傳動軸等金屬零件尺寸、重量都比較大,不能直接放入臺式硬度計檢測,需要用便攜式硬度計測量。
2、小型金屬零件或壁厚較薄的零件,例如薄壁套筒,建議采用低載荷的硬度檢測方法,減少金屬零件變形振動導致的數據波動。
3、熱處理過程中金屬零件不同位置受熱和冷卻的速度可能不同,常常需要劃分區域進行多點測量判斷硬度均勻性。
二、熱處理金屬零件現場硬度檢測常用方法
1、里氏硬度法:大型金屬零件
里氏硬度計是用沖擊體撞擊工件表面,通過沖擊速度和沖擊體回彈速度的比值來計算硬度值。這種檢測方法對工件的質量厚度要求比較高,適合測量大型軸類零件、大型機械設備上的熱處理零件等。
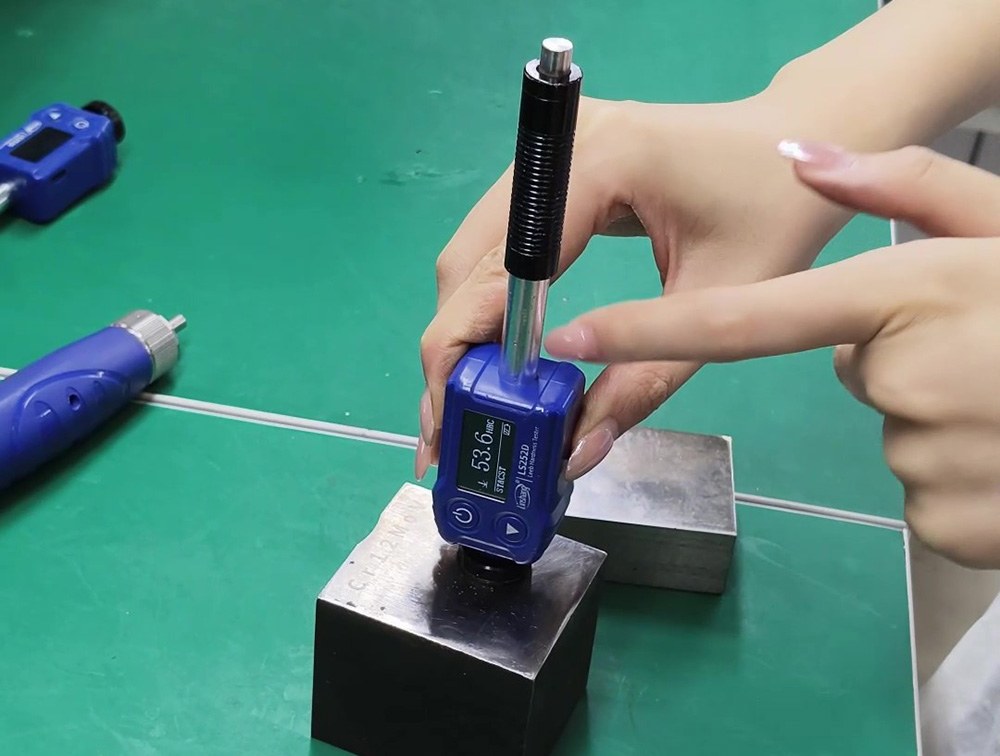
LS252D里氏硬度計現場檢測方案:
體積比較大的熱處理零件,或安裝在大型設備上無法拆卸的零件,可以采用LS252D里氏硬度計進行現場檢測。這款儀器本身體積很小,方便攜帶到生產現場大批量快速巡檢。有些零件安裝好后需要從側面或底面測量,一些常規里氏硬度計在不同測量方向數據會有波動,而LS252D里氏硬度計的方向補償功能能夠自動補償不同沖擊方向的測量誤差。
測量前建議在金屬零件上劃分測量區域,例如檢測經過調質處理的合金鋼軸,可以沿軸身劃分多個檢測區域,每個區域設置多個測點。
清潔金屬零件表面檢測區域,將沖擊裝置垂直貼合在工件表面測點上,檢測多個測點通過平均值判斷整體熱處理效果。
2、UCI超聲波硬度法:小零件和精密位置
UCI超聲波硬度法將金剛石壓頭壓入金屬零件表面,通過壓入過程中超聲頻率變化計算硬度。相較于里氏硬度法,超聲波硬度計檢測載荷更小,壓痕微小對工件表面影響很小,適合檢測輕、薄零件和精密零件,例如小型熱處理零件、小齒輪齒面、薄壁零件、滲碳表面強化層等。
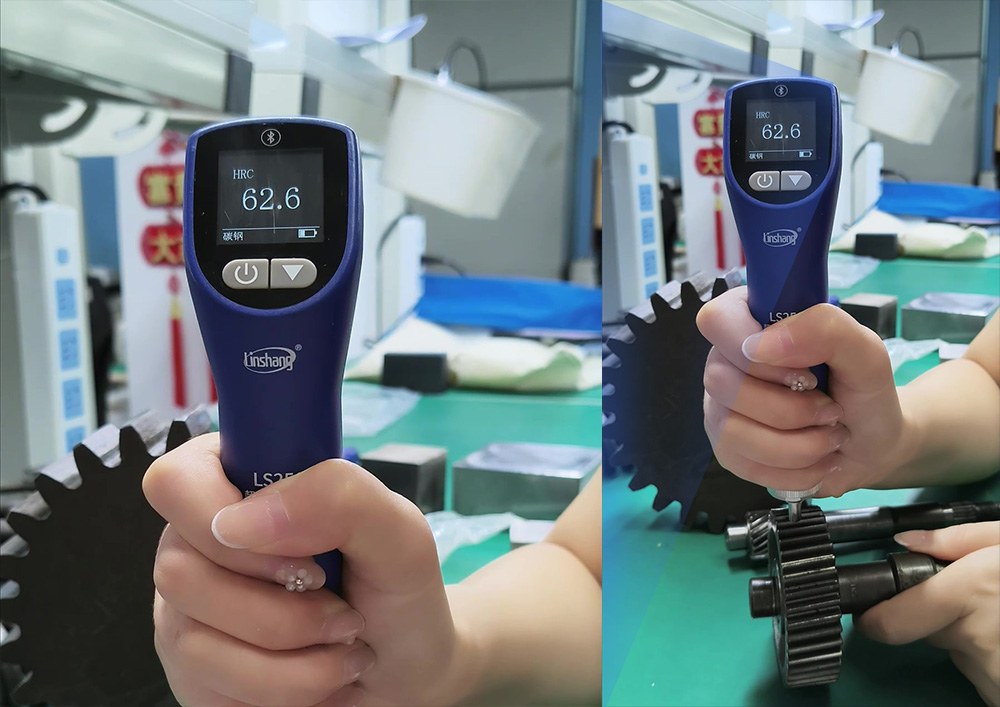
LS256超聲波硬度計現場檢測方案:
LS256超聲波硬度計主要測量一些尺寸較小、結構復雜或者不方便采用沖擊檢測的熱處理零件。
例如經過滲碳淬火處理的小型齒輪,本身尺寸小、重量輕,里氏沖擊體撞擊下容易產生振動、變形,檢測數據不穩定。而且小齒輪齒面空間有限,里氏沖擊頭難以穩定接觸。LS256可以直接在齒面位置檢測,判斷熱處理硬化效果。
需要注意UCI超聲波硬度法對金屬零件表面粗糙度的要求一般比里氏硬度法高一些,表面粗糙的金屬零件建議打磨光潔后再測量。
三、不同熱處理金屬硬度檢測方法推薦
| 零件類型 | 熱處理方式 | 檢測難點 | 推薦方案 |
| 淬火鋼軸 | 淬火+回火 | 零件較大,不方便搬運 | LS252D里氏硬度計 |
| 精密模具 | 淬火處理 | 不能留下明顯壓痕 | LS256超聲波硬度計 |
| 小型齒輪 | 滲碳淬火 | 齒輪尺寸小、齒面空間小 | LS256超聲波硬度計 |
| 薄壁套筒 | 表面強化 | 薄壁剛性低容易變形 | LS256超聲波硬度計 |
| 大型機械部件 | 整體熱處理 | 無法取樣,不方便移動 | LS252D里氏硬度計 |
四、熱處理金屬零件現場檢測常見問題
1、為什么同一個零件不同位置硬度不一樣?
熱處理過程中溫度分布不均、冷卻速度不同、表面加工狀態不同等都有可能導致金屬零件不同位置的硬度有差異,測量時關注整體平均值和最大最小差值。假如有部分位置硬度差異過大,建議在異常點附近增加測點。
2、熱處理后零件表面有氧化層可以直接測嗎?
檢測金屬零件整體硬度或表面氧化層硬度時可以直接測量,如果要測基體硬度建議輕微打磨檢測區域再測量。因為氧化層的硬度可能和金屬基體不同,而且若是氧化層表面不平整也會影響硬度計探頭接觸。
3、里氏硬度計和超聲波硬度計測出來的結果為什么不一樣?
這兩種檢測方法的測量原理、壓痕、轉換算法以及對工件狀態的要求不同。例如測量一個滲碳熱處理后的金屬零件,超聲波硬度計的測試力和壓痕較小,測的可能是滲碳層的硬度;里氏硬度計沖擊體撞擊可能穿透滲碳層到達金屬基體,測出來的就是滲碳層加金屬零件基體的綜合硬度值。
- 林上科技太陽膜測試儀廠家的發展歷程 2014-10-29
- 隔熱膜知識知多少 2012-06-25
- 新手太陽膜賣家對太陽膜測試儀的誤解 2014-08-21
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產品LS126紫外線照度計 2012-08-02