模具型腔和窄槽硬度怎么檢測?D、DL與UCI選型解析
模具外表面檢測空間開闊,可以用常規D型里氏沖擊裝置測量。而型腔內部空間可能比較狹小,一些深槽、細槽的位置不容易放置硬度計,曲面、轉角等位置也可能會影響探頭穩定接觸,考慮用DL型沖擊裝置或UCI超聲波硬度計測量。
| 檢測方式 | 原理/特點 | 適合位置 |
| D型里氏 | 常規沖擊測量,應用廣 | 模具外表面、大型平面 |
| DL型里氏 | 探頭更細長,可深入狹窄位置 | 型腔、深孔、窄槽 |
| UCI超聲波 | 壓針與材料接觸測量,壓痕小 | 小工件、薄壁、窄槽、精細位置 |
D型里氏硬度計:模具外表面和較開闊位置
D型里氏硬度計是比較常見的沖擊裝置,儀器內有一個沖擊體,通過沖擊體的沖擊速度和回彈速度的比值來計算里氏硬度值。里氏硬度檢測方法測量速度快,很適合現場批量檢測,一般金屬表面硬度檢測優先考慮的就是它。
在模具檢測場景,D型里氏硬度計常常用來測量模具外表面、模具底座、較寬的型芯,和一些空間開闊的型腔區域。模具窄槽通常不建議使用D型里氏硬度計,因為D型沖擊裝置探頭部分和測量表面的接觸面積較大,并且探頭和儀器主體距離比較近,槽寬不足時探頭很可能放不進去。
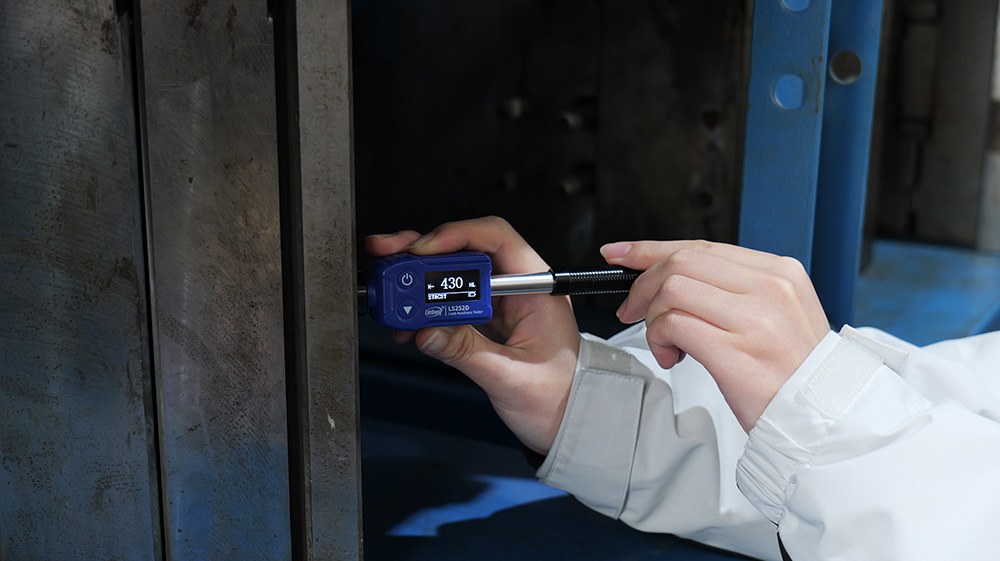
DL型里氏硬度計:專門解決深窄位置測量問題
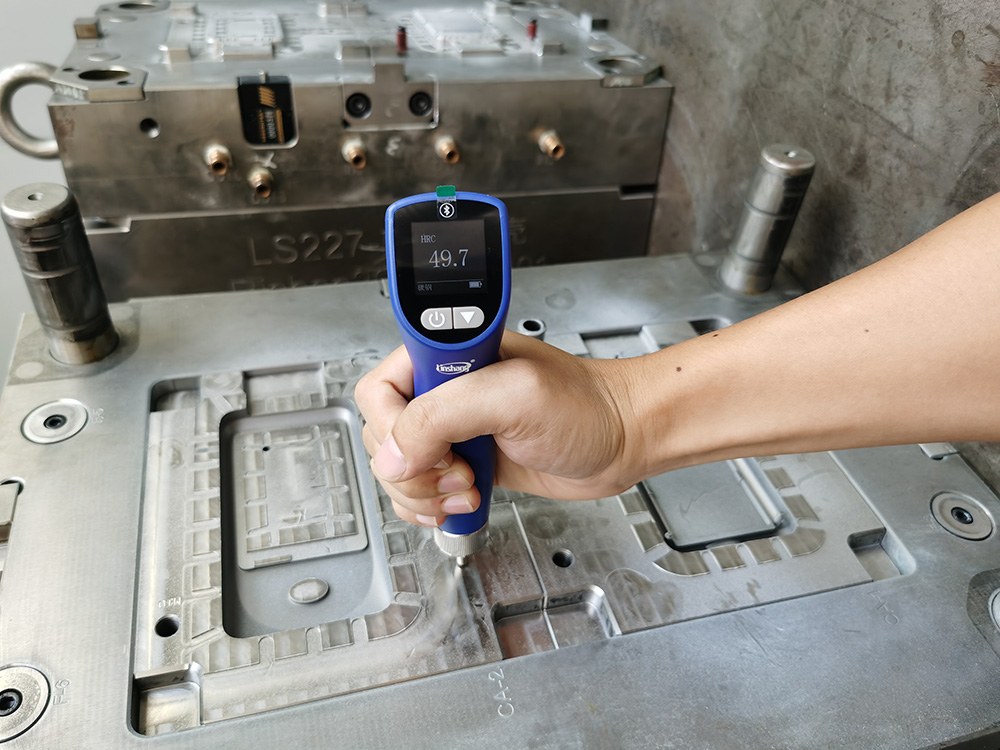
DL型里氏硬度計測量原理和D型里氏硬度計相同,主要區別是使用的沖擊體不同。DL型里氏硬度計的沖擊體相對較長,探頭前端就呈現一個細長的長桿狀,讓它能更容易伸入深孔、窄槽等位置。
因此DL型里氏硬度計很適合測量模具型腔的硬度,像深型腔底部、深槽、狹窄溝槽或其它復雜模具內部結構,這些常規D型沖擊裝置無法測量的位置,可以考慮使用DL型里氏硬度計。
需要注意不是所有模具型腔DL型都能測,雖然它的探頭本身細長,但若是槽寬非常小探頭無法進入,或者這個窄槽很深,超過了長桿探頭的長度且儀器主體無法進入,那就算是DL型里氏硬度計也無法測量。另外,DL型里氏硬度計測量的是窄槽垂直方向,無法檢測窄槽側面的硬度。
UCI超聲波硬度計:小區域和精細位置
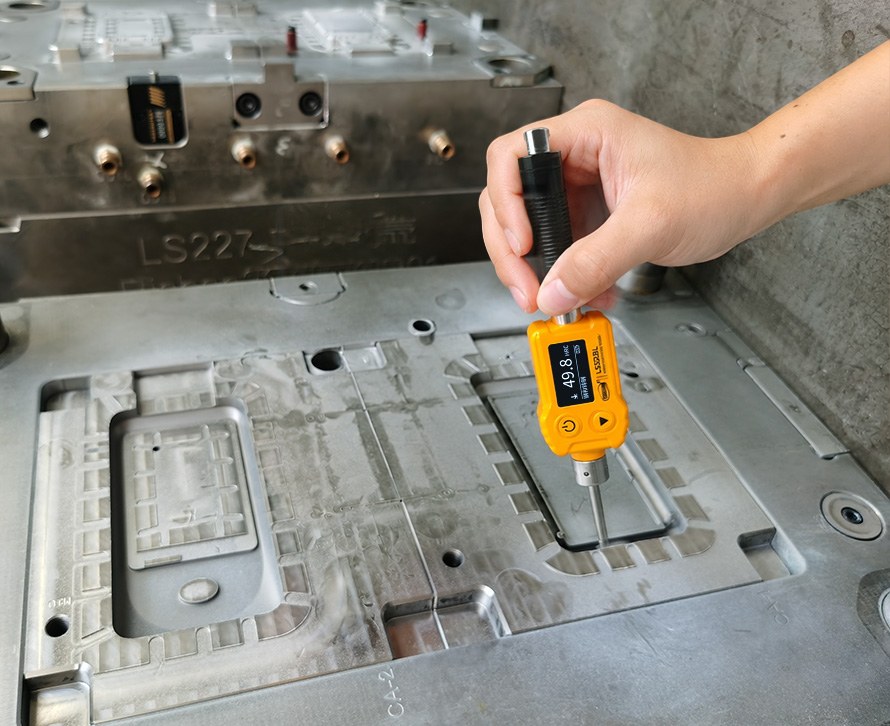
UCI超聲波硬度計探頭頂端是一個金剛石壓頭,連接著振動桿,將金剛石壓頭以一定的試驗力壓入被測材料表面,振動桿的振動頻率就會出現變化,根據超聲振動頻率的變化換算出材料的硬度值。
UCI超聲硬度檢測方法壓痕微小,很適合小型區域的硬度檢測,例如小型模具、小零件、薄壁區域、精細加工不希望留下明顯壓痕的區域、以及需要檢測模具局部硬度的位置。
實際測試:D、DL、UCI檢測模具鋼不同位置
選擇模具鋼試樣,型腔工作區采用淬火+低溫回火熱處理方法,模具外部非工作區域保持退火狀態。分別用D型、DL型和UCI硬度計嘗試測量模具外表面、型腔深處、窄槽和小面積局部區域,驗證硬度計檢測模具不同位置的適用性。
使用儀器:LS252D里氏硬度計、LS252DL里氏硬度計、LS256超聲波硬度計
| 檢測位置 | D型里氏(LS252D) | DL型里氏(LS252DL) | UCI(LS256) |
| 模具外表面 | 17.1 HRC | 17.4 HRC | 17.0 HRC |
| 型腔深處 | 無法測量 | 49.5 HRC | 無法測量 |
| 窄槽內部 | 無法測量 | 49.8 HRC | 無法測量 |
| 小面積局部區域 | 無法穩定測量 | 無法穩定測量 | 49.7 HRC |
注:硬度值為測量三次的平均值;若三次數據差異過大則填“無法穩定測量”;探頭無法進入填為“無法測量”。
從測量結果可以看出開闊表面三種硬度計都能測量,D型沖擊裝置就夠用了;型腔深處、窄槽建議選擇DL型里氏硬度計;小面積局部區域優先UCI使用超聲波硬度計。
一張表看懂D、DL與UCI測量模具硬度怎么選
| 檢測位置/工件特點 | 推薦儀器 | 選擇依據 |
| 模具外表面、底座等開闊區域 | LS252D型里氏硬度計 | 操作空間充足,適合常規里氏檢測 |
| 深型腔、深孔內部 | LS252DL型里氏硬度計 | 探頭細長,更容易伸入內部 |
| 狹窄溝槽、細長槽 | LS252DL型里氏硬度計 | D型探頭受空間限制時,DL型更容易操作 |
| 小面積局部區域 | LS256超聲波硬度計 | 壓痕較小,對局部區域更友好 |
| 薄壁、小型模具零件 | LS256超聲波硬度計 | 更適合尺寸較小、局部受限的工件 |
| 同一模具包含多種結構 | D + DL / UCI | 不同位置可以采用不同檢測方法 |
- 林上科技太陽膜測試儀廠家的發展歷程 2014-10-29
- 隔熱膜知識知多少 2012-06-25
- 新手太陽膜賣家對太陽膜測試儀的誤解 2014-08-21
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產品LS126紫外線照度計 2012-08-02