同一個樣品用20°、60°、85°測出的GU為什么完全不同
在塑料、油漆、印刷、家具及包裝等行業,光澤度(GU)不僅影響著視覺感受,也常被作為來料檢測、生產管控以及出廠驗收的量化依據之一。但因為每個樣品表面的光澤度反射特性不同,所選擇的光澤度儀角度也不同,常用的檢測角度就有20°、60°、85°三種。為什么在質檢同一個樣品時,不同的測試角度測量的光澤度完全不同?這是由于同一個表面在不同測量角度下的反射光特性不相同,所以儀器測量出的數據都是變化的。在ISO 2813相關標準中就規定了采用20°、60°和85°幾何條件測定樣品表面光澤度的方法。
為什么角度不同,光澤度就會變化?
光澤度儀的基本工作原理,檢測的是特定角度下的鏡向反射光,并將測量的反射特性轉換為光澤度開展讀數。對同一個樣品,用20°、60°、85°的光澤度儀測試,入射光和接收光的幾何條件發生變化后,進入接收系統的反射光強度也可能會改變。是通過不同的測量幾何條件,對同一樣品表面的光學特性進行評價。
光澤度儀不同檢測角度的區別,不僅在于測量數值不同,還在于不同光澤水平的區分能力也不同。20°測量角度,專門用來測試高光澤樣品表面,有利于區分高光澤產品之間的細微差異。60°測量角度,常見基礎測量角度,通用性較強,適合大多數常規光澤度測量。85°測量角度:專門用來測試低光澤/啞光材料表面,能提高區分能力,識別光澤度細微變化。
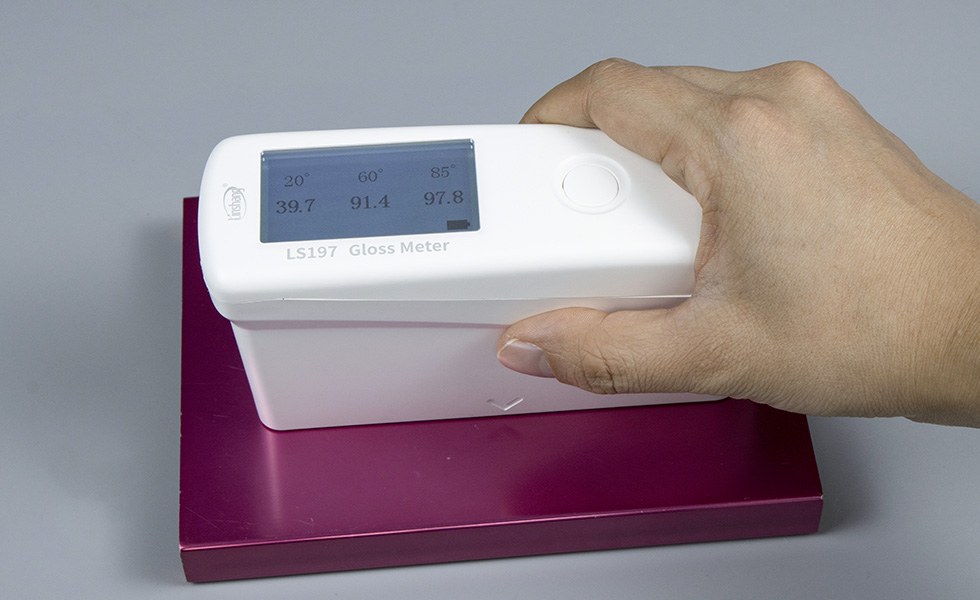
根據常用的光澤度儀檢測角度選擇,一般先用60°開展測量,再根據數據決定是否采用其他測量角度:當60°測量數據高于70GU時,可采用20°儀器;當測量數據處于10~70GU時,通常采用60°儀器;當測量數據低于10GU時,則使用85°測試提高低光澤樣品表面的分辨率。行業具體檢測需求,還要以標準、產品規范以及客戶要求為準。
什么樣品不同角度光澤度差異明顯?
測試樣品的表面狀態,也會影響光澤度儀不同檢測角度下的測量結果。
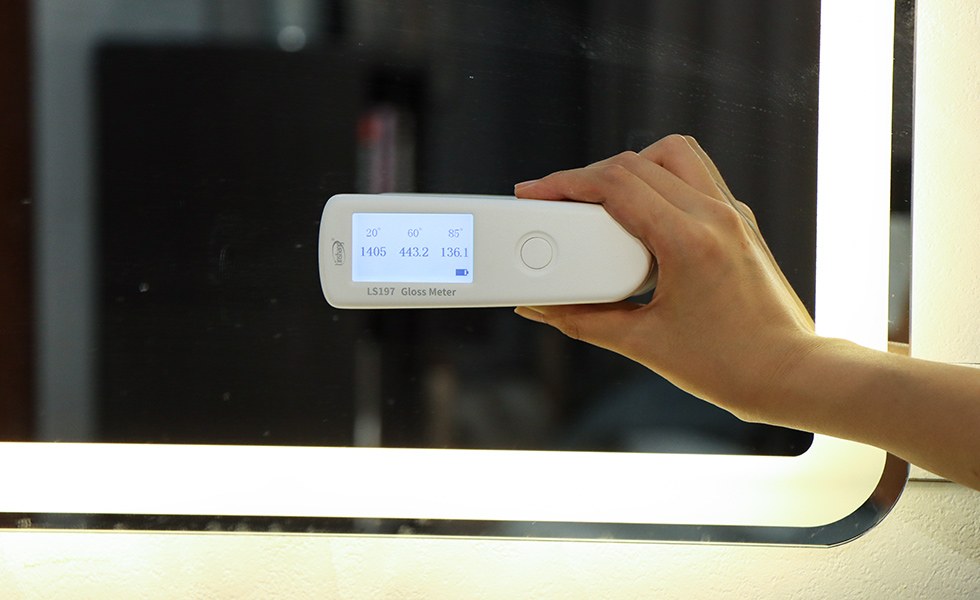
1. 高光澤材料:汽車漆、拋光金屬以及高光澤塑料等,表面通常具備很強的鏡向反射特性。用60°檢測角度體現不出細微的差異。采用20°儀器測量,不僅分辨率更高,還能準確捕捉反射光強度的細微變化。
2. 啞光/磨砂材料:對于啞光涂料、磨砂塑料或低光澤樣品表面,若只用60°儀器檢測,低光澤樣品讀數可能不明顯,可以用85°儀器測量,可以清晰分辨出不同批次或微小工藝帶來的光澤變化,降低紋理表面導致的數據波動。
3. 樣品表面不均勻: 樣品表面如果存在局部磨損、細微劃痕、紋理差異或涂層不均勻等,那么在不同檢測角度下測量讀數可能會受到局部表面狀態的影響。除此之外,測試的實際區域要能覆蓋儀器的測量孔徑,避免因為局部差異導致數據誤差。
同一個樣品在20°、60°、85°光澤度儀下測出的數據不同,主要原因是檢測幾何條件不同,以及樣品的表面對不同角度入射光和鏡向反射光響應存在差異。
選擇合適的測試角度,是提升光澤度檢測準確性的關鍵。常規的光澤度測量能從60°入手,高光澤材料可以用20°儀器,低光澤材料則可以采用85°儀器。如果想要三個測量角度同時測量,林上三角度光澤度儀LS197可以給出更全面的測量數據,儀器不僅測量精度高,還能一次就能測量出20°、60°、85°光澤度數據,方便綜合評價樣品光澤度。
- 林上科技太陽膜測試儀廠家的發展歷程 2014-10-29
- 隔熱膜知識知多少 2012-06-25
- 新手太陽膜賣家對太陽膜測試儀的誤解 2014-08-21
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產品LS126紫外線照度計 2012-08-02