汽車內飾為什么強調低光澤一致性?60°與85°檢測方法解析
在汽車設計與制造中,儀表臺、門板、中控臺、立柱飾板等部件,不僅要滿足耐磨、耐刮以及耐老化等性能要求。還要外觀表面保持良好的一致性。與車身追求高光澤效果不同,汽車內飾更注重于提升駕駛安全、減少反光干擾優化視覺舒適度,以彰顯汽車的啞光質感。
汽車內飾通常是低光澤(啞光)設計,人眼一般對這種低光澤、皮紋等表面差異微小的材料容易產生光澤度誤判。想要準確檢測內飾光澤度,能借助林上光澤度儀對其開展量化。
60°與85°的光澤度儀應該如何選擇?本文將解析不同角度適用的場景,以及低光澤測量的方法。
一、光澤度儀60°與85°角度適用場景
光澤度單位通常以GU來表示,儀器檢測的角度不同,接受反射光的幾何條件也不同,所以同一個樣品在不同角度下測量的數據也會明顯不同。依據ISO 2813和ASTM D523等標準,對于20°、60°和85°幾何條件下的光澤測量。能采用多角度的光澤度儀。其中,60°為通用測量角度,而85°更適合用于低光澤材料檢測。
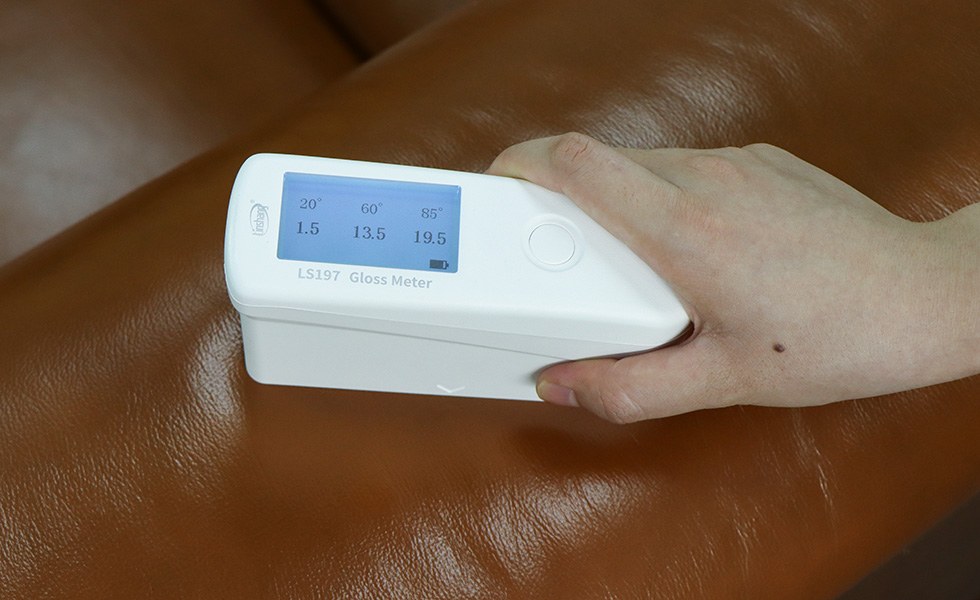
60°標準檢測角度:汽車內飾檢測常用測量角度,適合常規光澤檢測和批次對比。(光澤度值通常在10~70GU之間),如常用的汽車漆膜、塑料飾板、皮革座椅等。
85°檢測角度:低光澤度/啞光材料專用,光澤度值一般<10GU,如消光的儀表臺、磨砂紋理表面的內飾。內飾表面一般粗糙或不均勻,光澤度也低,85°角度的光澤度儀能放大低光澤表面的細微反射差異。
二、光澤度儀測量操作要點
1.儀器準備:采用具備 60° 和 85°(或三角度 20°/60°/85°)規格的便攜式光澤度儀。開機后將儀器開展校準,校準成功確保精準測量。
2.儀器檢測:按照國標或者行業標準(如GB/T 8807等),通常使用 60° 角光澤度儀開展初始測量。
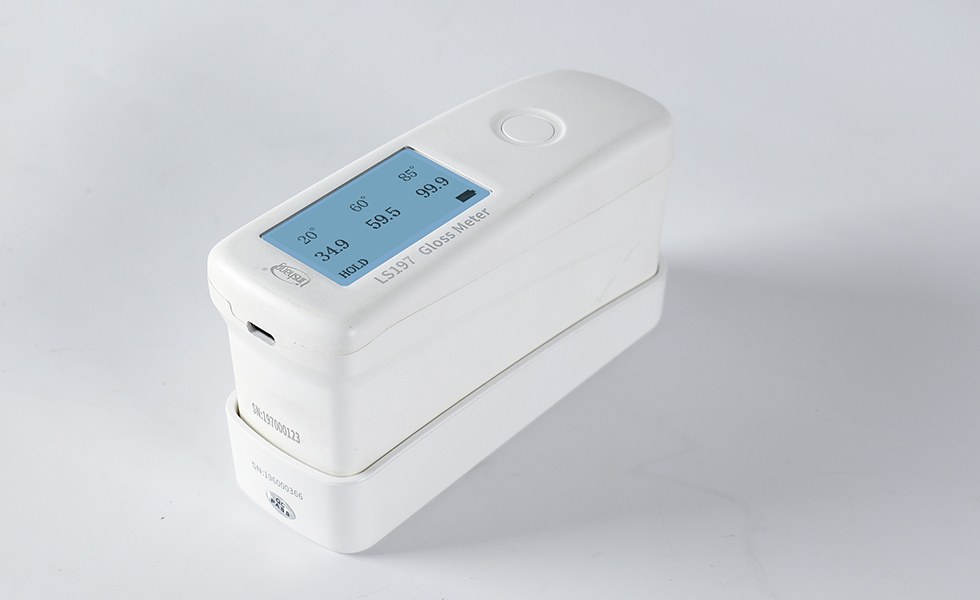
3.角度判定:若用 60° 檢測出的光澤度值小于10 GU,材料啞光則切換用 85° 角開展精確測量,避免 60°儀器測量的信號過弱導致重復性差。而60°讀數在10~70GU之間,則直接采用60°的讀數作為最終評價結果。
4.多點取樣:汽車內飾件表面多有皮紋、曲面或微小弧度,各區域光澤度可能不均勻。測試時通常需要在同一內飾件上選取3~5個不同代表區域(如中心、邊緣或紋理處)開展多點檢測,取平均值。
三、光澤度儀測量注意事項
1.明確檢測角度:85°檢測值與60°測量值不能直接開展數值比較,不能把兩個角度的讀數作為同尺度上的等價結果,檢測的報告必須明確標注現階段所用的檢測角度。
2.材料表面清潔:測試前清潔內飾表面,去除油脂、灰塵或手印等,避免影響到檢測數據。
3.同一組對比測試,盡量保持檢測位置、儀器方向、角度和操作方式一致。
汽車追求內飾顏色一致性是行業質檢必備檢測項目之一,企業在建立檢驗規范時,需要先明確檢測的角度、位置、重復測量的次數、判定的限值和數據記錄的方式。對于低光澤內飾,能結合60°測量的結果選擇85°開展補充評價。林上的光澤度儀LS197擁有有20°、60°、85°三角度測量能力,為產品一致性控制給出可靠參考。儀器憑借其高精度、測量簡單、大量程以及多角度測量等特點,在汽車內飾檢測中應用非常廣泛。
- 林上科技太陽膜測試儀廠家的發展歷程 2014-10-29
- 隔熱膜知識知多少 2012-06-25
- 新手太陽膜賣家對太陽膜測試儀的誤解 2014-08-21
- 林上科技祝大家中秋、國慶長假愉快 2012-10-01
- 林上科技LS系列透光率儀,太陽膜測試儀器選購指南 2010-09-01
- 林上推出新產品LS126紫外線照度計 2012-08-02